

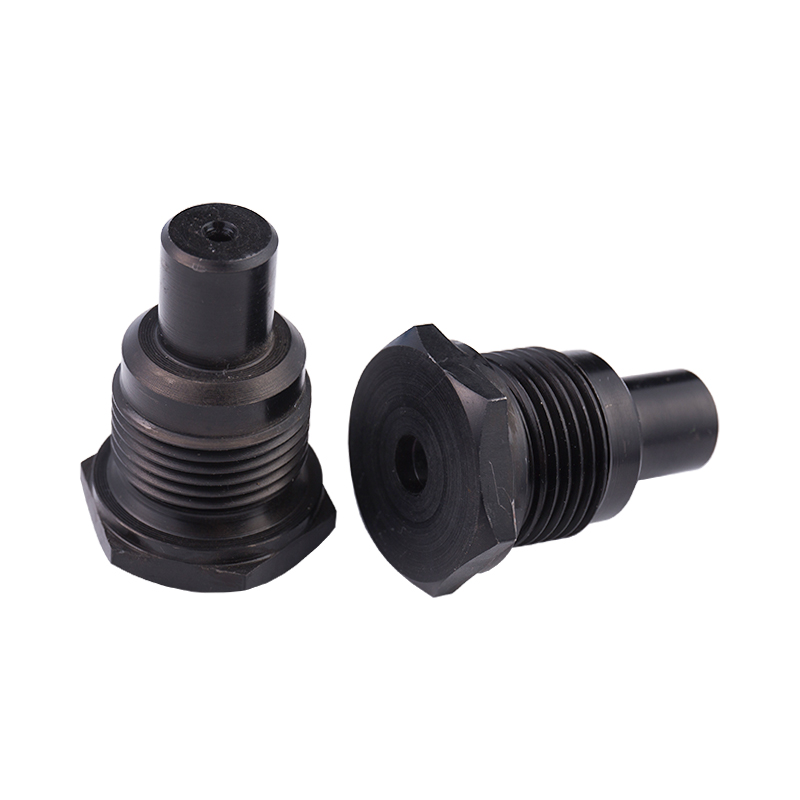
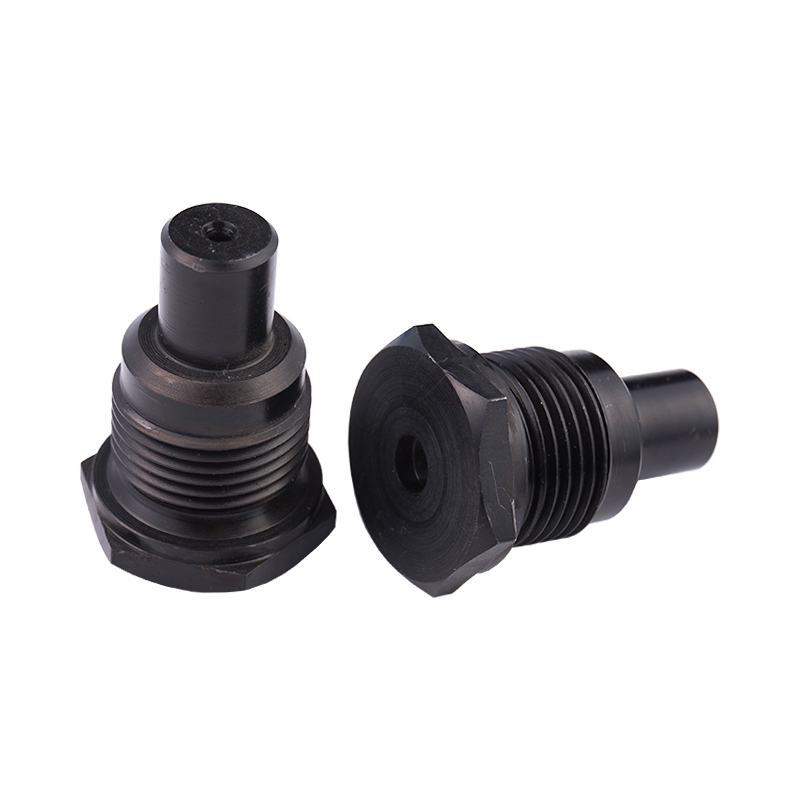
조립품에서 맞춤형 강철 핀의 역할 A 강철 핀 기계 부품을 찾고, 결합하고, 연결하거나 잠그는 데 사용되는 작은 원통형 구성 요소입니다. 설계에 따라 두 개의 하우징을 정렬하는 위치 핀, 레버나 연결 장치를 회전시키는 피벗 핀, 샤프트나 부속품을 제자리에 고정하는 고정 핀 역할을 할 수 있습니다. 핀은 두 부품이 만나는 정확한 지점에...
더 읽어보기비표준 탄소강 볼트 Manufacturer
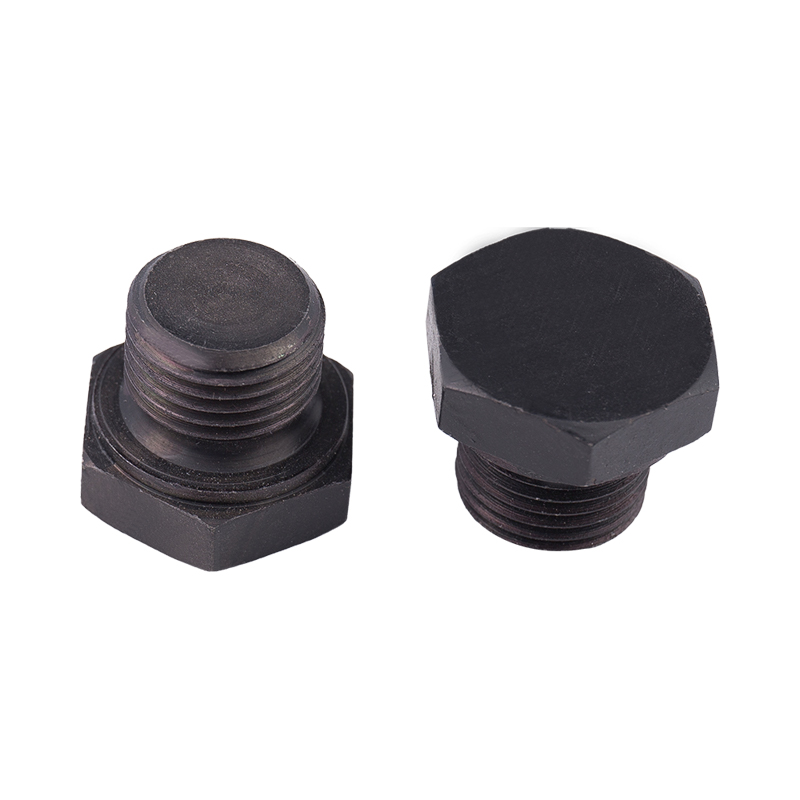
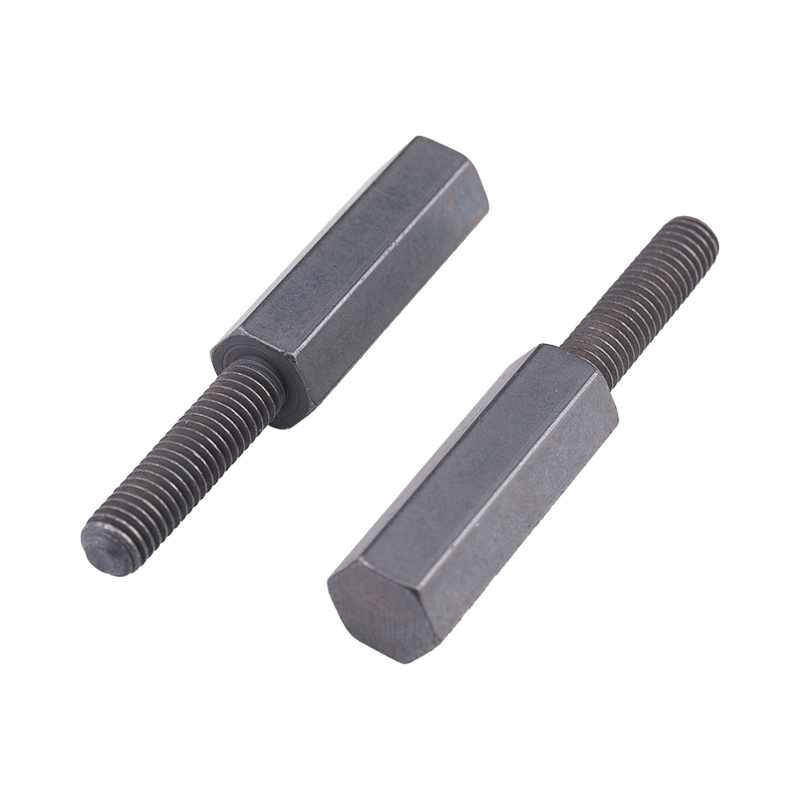
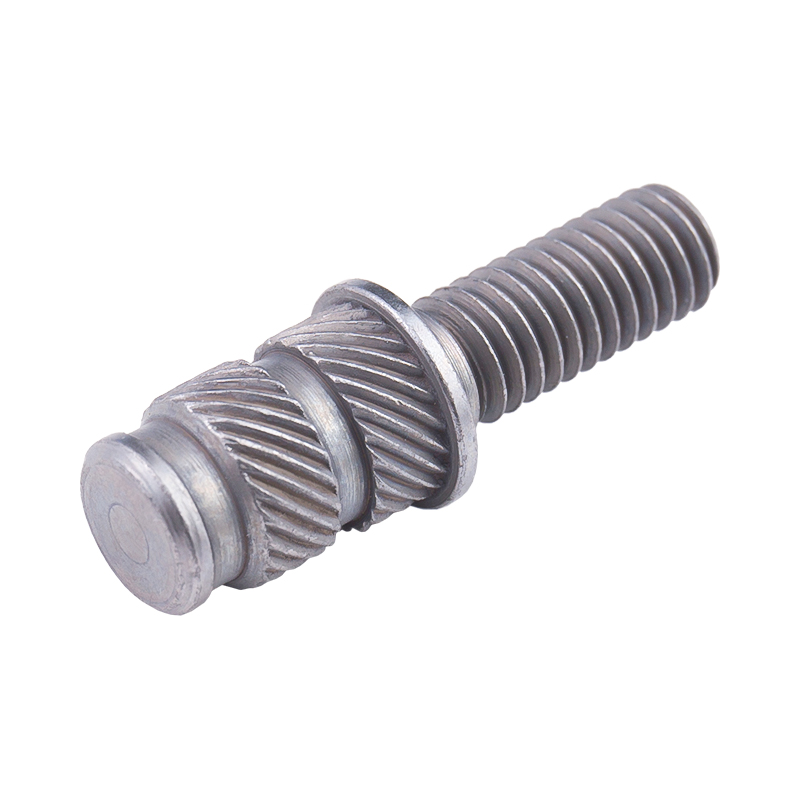
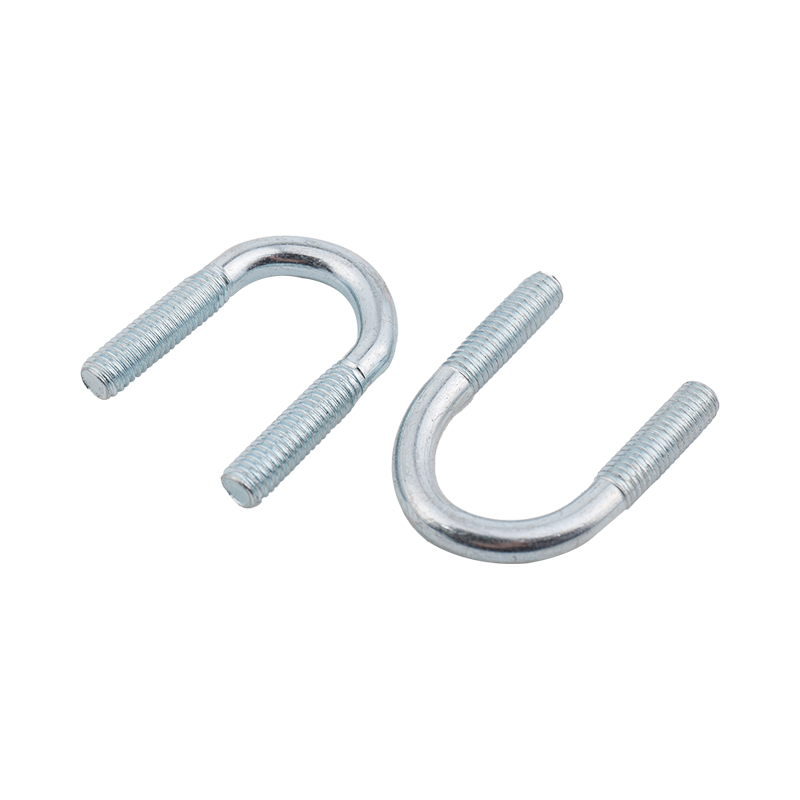
비표준 탄소강 볼트는 특정 설계 적용 요구 사항을 충족하기 위해 부분 또는 전체 구조, 치수, 외관 및 재료 측면에서 수정됩니다. 일반적으로 나사, 너트, 나선형 스프링 와셔 및 평와셔로 구성된 이러한 기계식 패스너는 다양한 기계 장비 및 구조 구성 요소를 연결하는 데 사용됩니다. 특정 설계 적용 요구 사항에 따라 특정 목적을 달성하기 위해 변경되었습니다. 다양한 엔지니어링 프로젝트의 다양한 요구 사항으로 인해 비표준 탄소강 볼트는 보다 개인화되고 정밀한 솔루션을 제공할 수 있습니다. 비표준 탄소강 볼트의 표면 처리를 위한 다양한 옵션도 있습니다. 일반적인 표면 처리 방법으로는 제품의 내식성 및 심미성을 높이기 위해 아연 도금, 열처리, 코팅 등이 있습니다.
우리는 우리 자신의 비표준 탄소강 볼트 factory in China, so we can OEM/ODM standard and non-standard fasteners, Precision Hardware Parts and accessories. We export and wholesale 비표준 탄소강 볼트 since 2006.
에 대한
Kunshan Hong Yong Sheng 정밀 하드웨어 제품 유한 회사
Kunshan Hong Yongsheng Precision Hardware 제품 Co., Ltd.는 2006년 9월에 설립된 전문 기업입니다. China 비표준 탄소강 볼트 manufacturer 공장, 다양한 유형의 정밀 부품 생산, 표준 패스너의 PEM 시리즈, 맞춤형 기업의 비표준 부품, 일본에서 수입한 회사의 생산 장비 CNC 컴퓨터 수치 제어 선반, 대만 CAM 워킹 나이프 유형 고정밀 자동 선반, 다양한 유형의 보조 장비, 정밀 테스트 장비, 총 100개 이상, 월 최대 500만개 생산량. 당사의 제품은 전자 통신, 컴퓨터 모니터 및 섀시, 자동차 부품, 3C 가전 제품, 의료 장비, 공압 기계, 스포츠 장비, 가구, 조명, 항공 우주, 군사, 태양광, 지능형 산업 등 다양한 분야에서 사용됩니다. 우리는 새로운 제품을 개발할 수 있는 기술적 능력을 가지고 있습니다.
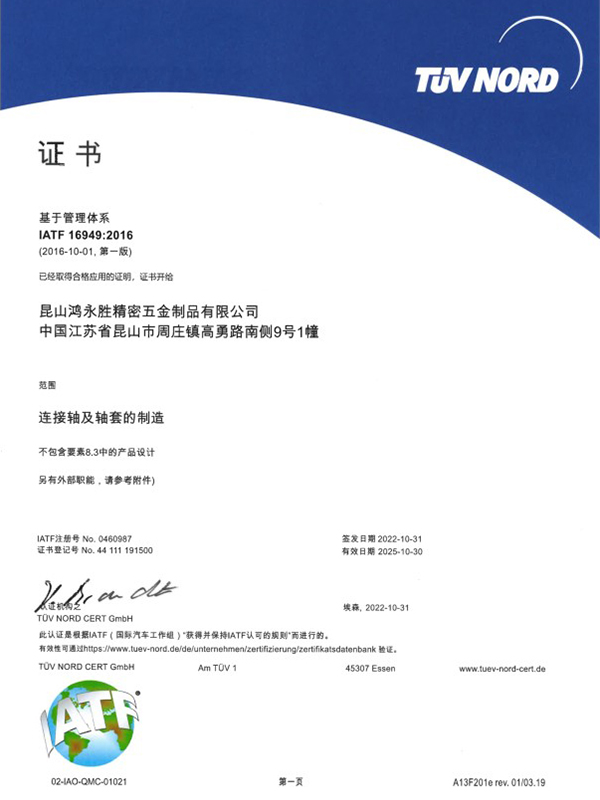
회사는 ISO9001:2015 및 IATF16949:2016의 두 가지 품질 시스템 관리 인증서를 획득했습니다.
현재 회사는 일본, 스웨덴, 미국, 싱가포르, 말레이시아, 홍콩 및 주강 삼각주(Pearl River Delta) 및 기타 많은 고객에게 서비스를 제공하고 있으며 현재 주요 고객은 Japan Sharp(SHARP), Japan SMC, 일본 파나소닉(Panasonic), 스웨덴 자동차 VOVOL 등 고정자산 투자액이 모두 3천만 달러 이상이며, 각계각층의 친구들이 공장을 방문하고, 연구하고, 컨설팅하고 방문하는 것을 환영합니다! 우리는 공장을 방문하고, 조사하고, 상담하고, 샘플 처리를 위해 우리에게 오는 각계 각층의 친구들을 환영합니다.
우리는 상호 신뢰와 호혜성을 바탕으로 귀하와 좋은 비즈니스 파트너십을 구축하기를 기대하고 있습니다!
회사는 ISO9001:2015 및 IATF16949:2016의 두 가지 품질 시스템 관리 인증서를 획득했습니다.
현재 회사는 일본, 스웨덴, 미국, 싱가포르, 말레이시아, 홍콩 및 주강 삼각주(Pearl River Delta) 및 기타 많은 고객에게 서비스를 제공하고 있으며 현재 주요 고객은 Japan Sharp(SHARP), Japan SMC, 일본 파나소닉(Panasonic), 스웨덴 자동차 VOVOL 등 고정자산 투자액이 모두 3천만 달러 이상이며, 각계각층의 친구들이 공장을 방문하고, 연구하고, 컨설팅하고 방문하는 것을 환영합니다! 우리는 공장을 방문하고, 조사하고, 상담하고, 샘플 처리를 위해 우리에게 오는 각계 각층의 친구들을 환영합니다.
우리는 상호 신뢰와 호혜성을 바탕으로 귀하와 좋은 비즈니스 파트너십을 구축하기를 기대하고 있습니다!
명예 증서
소식
-
-
페이싱은 일반적으로 새로운 기계공이 배우는 첫 번째 절단이고 숙련된 손이 생각을 멈추는 마지막 절단이기 때문에 여전히 문제가 발생합니다. 공작물을 척으로 잡고 끝 부분을 통과하면 작업할 수 있는 평평한 정사각형 면이 생깁니다. 부주의하게 수행하면 이후의 모든 작업에서 오류가 상속됩니다. 다음은 우리 공장의 선반에서 직면하는 접근 방식입니다. 즉,...
더 읽어보기 -
안 알루미늄 나사 간과하기 쉽지만 경량 장치에서는 어셈블리가 깔끔하게 결합되는지 여부를 결정하는 경우가 많습니다. 금속은 강철에 비해 부드럽고 부품이 작으며 나사가 벗겨지지 않고 안착될 수 있도록 나사산을 정확하게 절단해야 합니다. 이러한 부품을 일관되게 만드는 것은 대부분 올바른 기계를 사용하고 결과를 주의 깊게 확인하는 것...
더 읽어보기 -
원통형은 샤프트가 베어링으로 미끄러지지 않거나 씰이 누출되기 시작하거나 회전하는 어셈블리에서 추적하기 어려운 진동이 발생할 때까지 추상적으로 들릴 수 있는 GD&T 용어 중 하나입니다. 간단히 말해서, 원통도는 기계 가공된 표면이 단지 하나의 단면이나 한 선을 따라서가 아니라 전체 길이에 걸쳐 실제 원통을 얼마나 밀접하게 따르는지 알려줍니다. ...
더 읽어보기 -
다단계 부품이 기존 선반에 공구 표시를 표시하는 이유 계단, 홈, 숄더가 많은 길고 가느다란 샤프트를 소싱하는 구매자는 종종 동일한 문제에 직면합니다. 즉, 완성된 부품에 눈에 띄는 공구 자국, 채터 라인 또는 한 단계에서 다음 단계로 작은 직경 변화가 나타납니다. 원인은 대개 가공 방법에 있습니다. 기존 선반에서는 공작물이 한쪽 끝에 고정되고 ...
더 읽어보기 -
페이싱은 일반적으로 새로운 기계 기술자가 배우는 첫 번째 작업이며, 부품이 좋은지 불량인지 조용히 결정하는 작업인 경우가 많습니다. 공구가 회전하는 공작물의 끝 부분을 직선으로 가로질러 이동하고 뒤에 평평하고 고른 표면을 남기는 것을 본 적이 있다면 이미 선반에서 페이싱이 작동하는 것을 본 것입니다. 단순해 보이는 것은 대부분의 사람들이 기대하는...
더 읽어보기 -
거의 매주 거의 상호 교환 가능한 두 개의 설명선이 있는 그림이 우리 책상에 도착합니다. 하나는 샤프트 위에 그려진 짧은 직선이고 다른 하나는 얼굴 위에 그려진 작은 평행사변형입니다. 직진도와 평탄도는 모두 형태 공차입니다. Neither one needs a datum reference. 둘 다 일반적으로 다이얼 표시기와 정반으로 점검됩니다. ...
더 읽어보기 -
부싱은 기계의 작동 시간을 조용히 결정하는 작고 눈에 띄지 않는 부품입니다. 이는 회전 또는 슬라이딩 샤프트와 하우징 사이에 위치하여 마모를 흡수하고 샤프트나 주변 주조물이 손상되기 오래 전에 교체됩니다. 부시 가공은 스톡 바, 청동, 탄소강, 스테인리스강, 황동, 알루미늄 또는 엔지니어링 플라스틱의 원통형 라이너를 선삭하고 내경, 외경, 동심도...
더 읽어보기 -
페이싱은 선반 기계에서 수행되는 가장 일반적인 작업 중 하나이지만 마땅한 관심을 받는 경우는 거의 없습니다. 간단히 말해서 페이싱은 회전하는 공작물의 끝에서 재료를 제거하여 공작물 축과 직각인 평평한 표면을 생성합니다. 이는 대부분의 회전 부품 생산의 첫 번째 단계이자 수많은 정밀 부품에 대한 최종 손질입니다. Kunshan Hong Yong S...
더 읽어보기 -
스테인레스 스틸 슬리브 란 무엇이며 주문 제작되는 이유 A 스테인레스 스틸 슬리브 관형 몸체와 한쪽 끝의 플랜지, 숄더 또는 나사산 기능을 결합한 정밀 가공 원통형 피팅입니다. 길이에 맞게 절단된 단순한 파이프와는 달리 계단식 스테인리스 스틸 슬리브는 솔리드 또는 관형 바 스톡에서 변환되어 외부 직경, 내부 보어 및 전환 숄더가 모두...
더 읽어보기
비표준 탄소강 볼트 Industry knowledge
재료 수정은 비표준 탄소강 볼트의 기계적 특성에 어떤 영향을 줍니까?
재료 수정은 기계적 특성에 상당한 영향을 미칠 수 있습니다. 비표준 탄소강 볼트 . 다양한 수정이 이러한 속성에 어떤 영향을 미칠 수 있는지는 다음과 같습니다.
합금 원소: 망간, 실리콘, 니켈, 크롬, 몰리브덴과 같은 합금 원소를 도입하면 탄소강 볼트의 기계적 특성이 바뀔 수 있습니다. 예를 들어, 크롬을 첨가하면 내식성이 향상되고, 몰리브덴은 강도와 경도가 향상됩니다.
탄소 함량: 강철의 탄소 함량을 조정하면 경도, 강도 및 연성에 영향을 미칠 수 있습니다. 탄소 함량이 높을수록 일반적으로 경도와 강도는 증가하지만 연성은 감소합니다. 반대로, 탄소 함량이 낮을수록 연성은 향상되지만 경도와 강도는 감소할 수 있습니다.
열처리: 담금질 및 템퍼링과 같은 열처리 공정은 탄소강 볼트의 기계적 특성에 큰 영향을 미칠 수 있습니다. 담금질에는 강철을 경화시켜 강도와 경도를 높이기 위해 급속 냉각이 포함됩니다. 템퍼링은 충분한 강도를 유지하면서 담금질로 인한 취성을 감소시킵니다.
냉간 가공: 냉간 단조 또는 냉간 인발과 같은 냉간 가공은 화학적 조성을 변경하지 않고 소성 변형을 유도하여 탄소강 볼트의 강도와 경도를 높일 수 있습니다. 이 프로세스는 볼트의 표면 마감과 치수 정확도도 향상시킬 수 있습니다.
입자 크기: 입자 미세화 또는 제어된 롤링과 같은 프로세스를 통해 입자 크기를 수정하면 탄소강 볼트의 기계적 특성에 영향을 미칠 수 있습니다. 입자가 미세할수록 일반적으로 입자 경계 강화 메커니즘으로 인해 강도와 인성이 증가합니다.
표면 처리: 아연 도금 또는 코팅과 같은 표면 처리는 부식, 마모 및 피로에 대한 추가적인 보호 기능을 제공하여 탄소강 볼트의 기계적 특성을 향상시킬 수 있습니다. 이러한 처리는 표면 경도를 향상시키고 마찰을 줄여 볼트의 내구성과 성능을 향상시킬 수도 있습니다.
비표준 탄소강 볼트를 생산하는 동안 직면하는 일반적인 문제는 무엇이며 어떻게 해결합니까?
재료 선택: 적절한 기계적 특성과 합금 원소를 갖춘 올바른 등급의 탄소강을 선택하는 것은 어려울 수 있습니다. 재료 사양 및 적용 요구 사항에 대한 철저한 지식이 필요합니다.
맞춤화 복잡성: 비표준 탄소강 볼트는 치수, 구조 및 표면 처리 측면에서 복잡한 맞춤화가 필요한 경우가 많습니다. 이러한 복잡성은 제조, 특히 대량 생산에 어려움을 초래할 수 있습니다. 이 문제를 해결하기 위해 제조업체는 정확한 사양에 따라 맞춤형 볼트를 정확하게 생산할 수 있는 고급 가공 및 제조 기술에 투자합니다.
품질 관리: 비표준 볼트 배치 전반에 걸쳐 일관된 품질을 보장하는 것은 맞춤화 프로세스에서 발생하는 변형으로 인해 어려울 수 있습니다. 공정 중 검사, 치수 검사, 재료 테스트 등의 품질 관리 조치는 생산 공정 초기에 결함을 식별하는 데 필수적입니다. 또한 엄격한 품질 관리 시스템을 구현하면 제조 전반에 걸쳐 높은 표준을 유지하는 데 도움이 됩니다.
표면 처리 균일성: 비표준 탄소강 볼트에서 아연 도금이나 코팅과 같은 균일한 표면 처리를 달성하는 것은 특히 복잡한 설계나 대규모 배치의 경우 어려울 수 있습니다. 제조업체는 표면 처리의 균일한 적용 범위와 두께를 보장하기 위해 자동화된 코팅 시스템 및 제어된 침지 공정을 포함한 고급 표면 처리 기술을 사용합니다.
치수 정확도: 엄격한 공차와 치수 정확도를 유지합니다. 비표준 탄소강 볼트 조립 시 적절한 적합성과 기능을 보장하는 것이 중요합니다. 정밀 가공 장비, CAD(컴퓨터 지원 설계) 및 CNC(컴퓨터 수치 제어) 가공을 활용하여 정확한 치수와 공차를 달성합니다. 정확성을 유지하려면 가공 장비의 정기적인 교정 및 유지 관리가 필수적입니다.
Kunshan Hong Yong Sheng 정밀 하드웨어 제품 유한 회사 All Rights Reserved. OEM/ODM 비표준 탄소강 볼트 Manufacturer