

육각 볼트
가공의 필요에 따라 파이프의 입구 또는 맞춤형 볼트의 특정 용기를 밀봉하는 데 사용되는 고무 링이
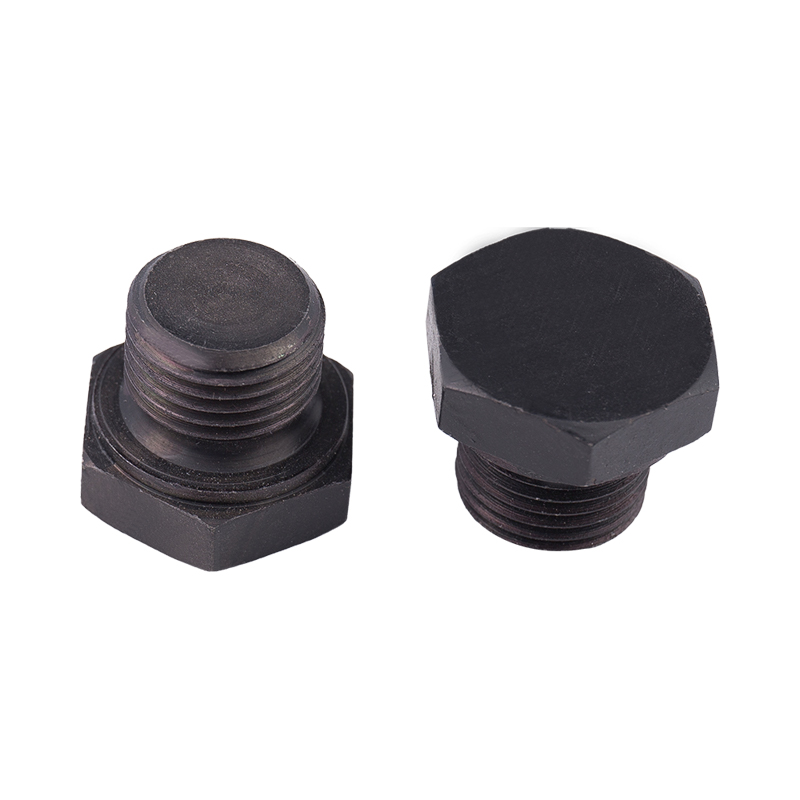
가공의 필요에 따라 파이프의 입구 또는 맞춤형 볼트의 특정 용기를 밀봉하는 데 사용되는 고무 링이
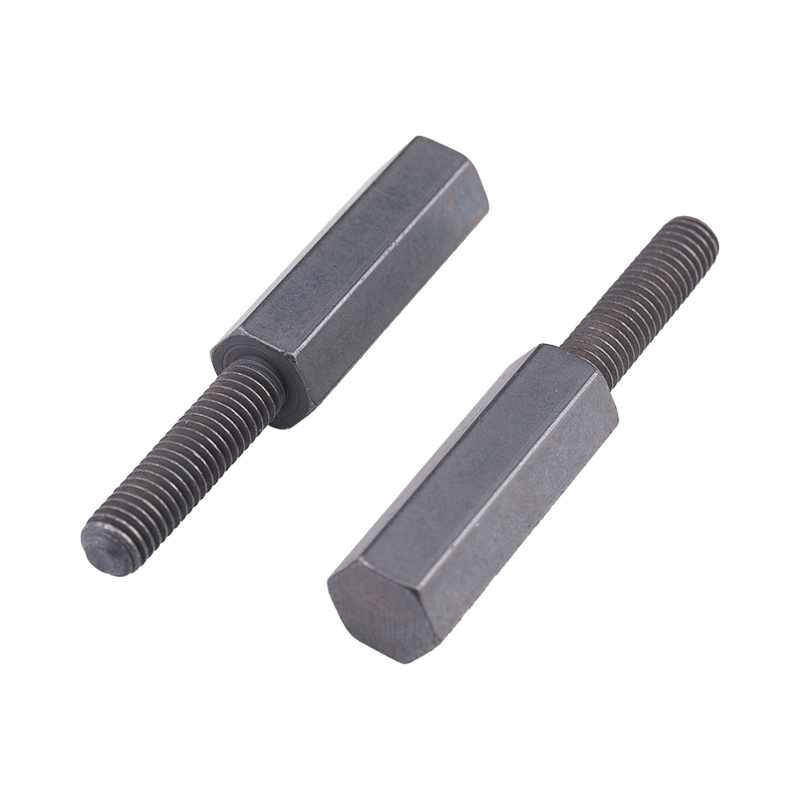
회전된 탄소강 재료를 사용하여 머리는 육각형이고 길이는 기존 육각형 볼트보다 훨씬 길며 가공 요
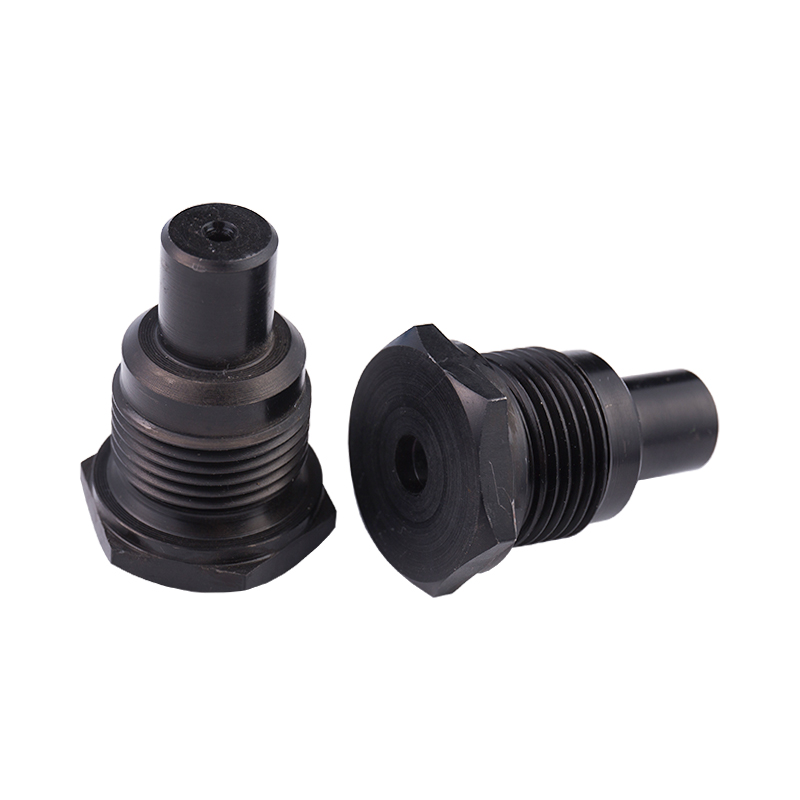
볼트 체결 역할을 조정하는 데 사용되는 육각형 표면뿐만 아니라 가공 요구에 따라 부품 액세서리의
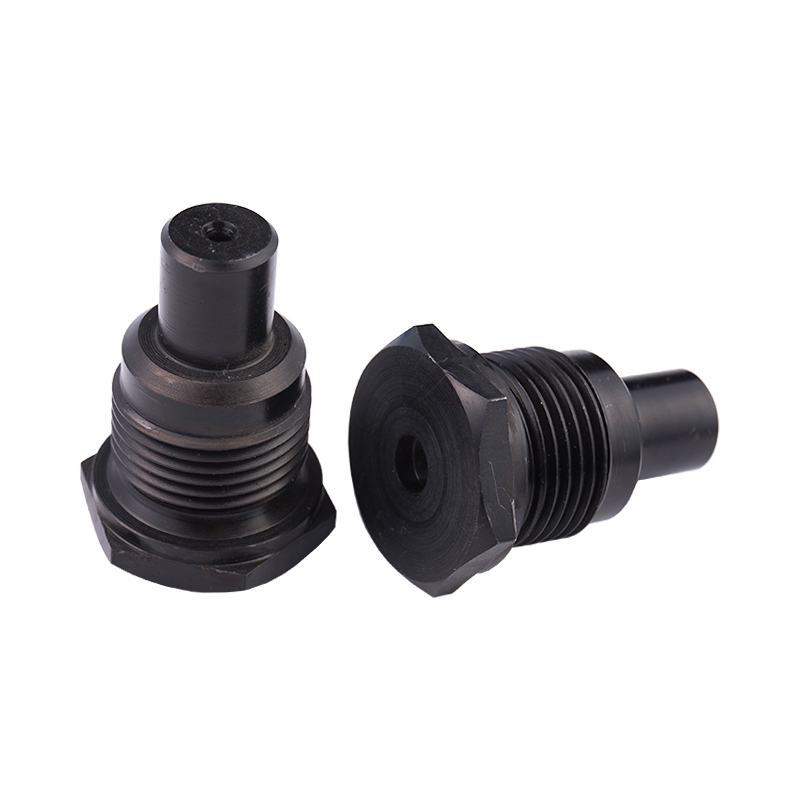
꽃 이빨이 있는 일종의 머리로 만들어진 탄소강 재료 터닝을 사용하면 나사산 장력을 수동으로 조정
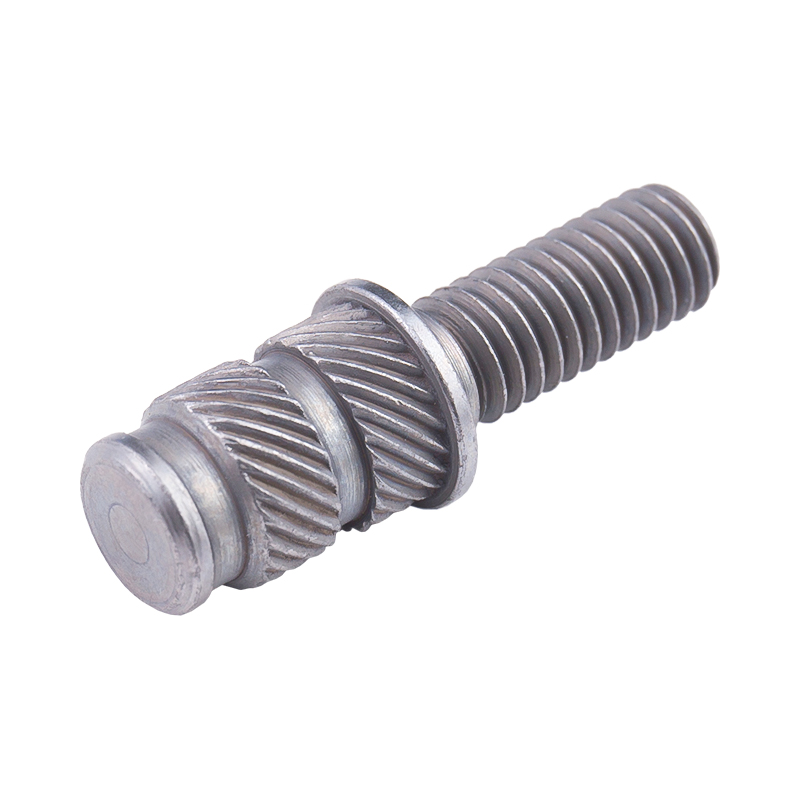
이러한 부품의 다양한 사양을 처리할 필요에 따라 플라스틱 피팅으로 사출 성형된 헤드의 널링 끝으
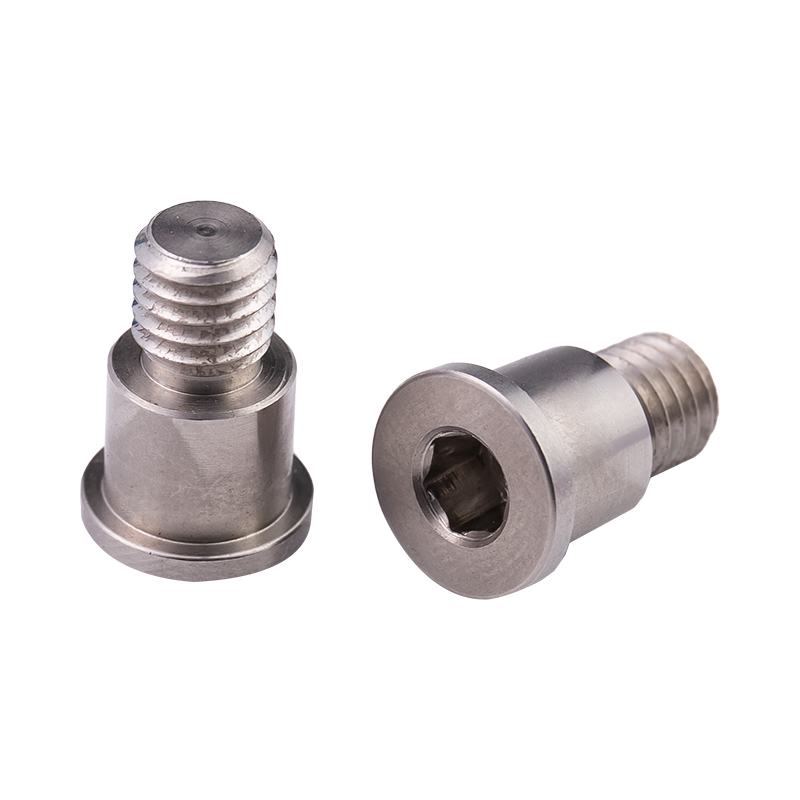
설계에 따라 스테인레스 스틸 소재를 사용하려면 특정 메커니즘에 맞게 맞춤형 볼트의 다양한 부품
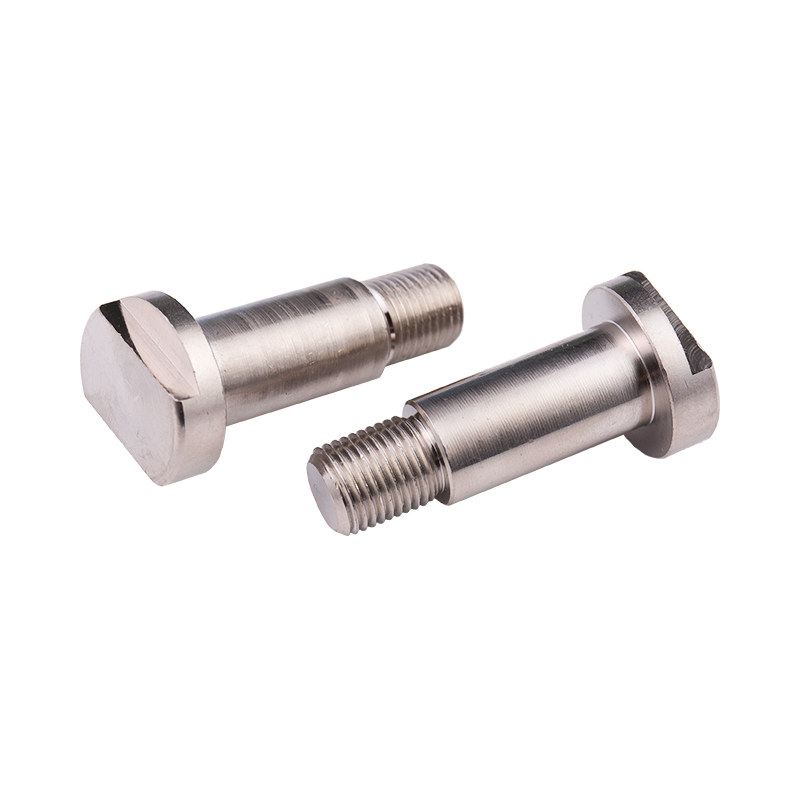
일치하는 부품을 고정하는 데 사용되는 볼트로 만든 스테인레스 스틸 소재 터닝을 사용하면 해당 부
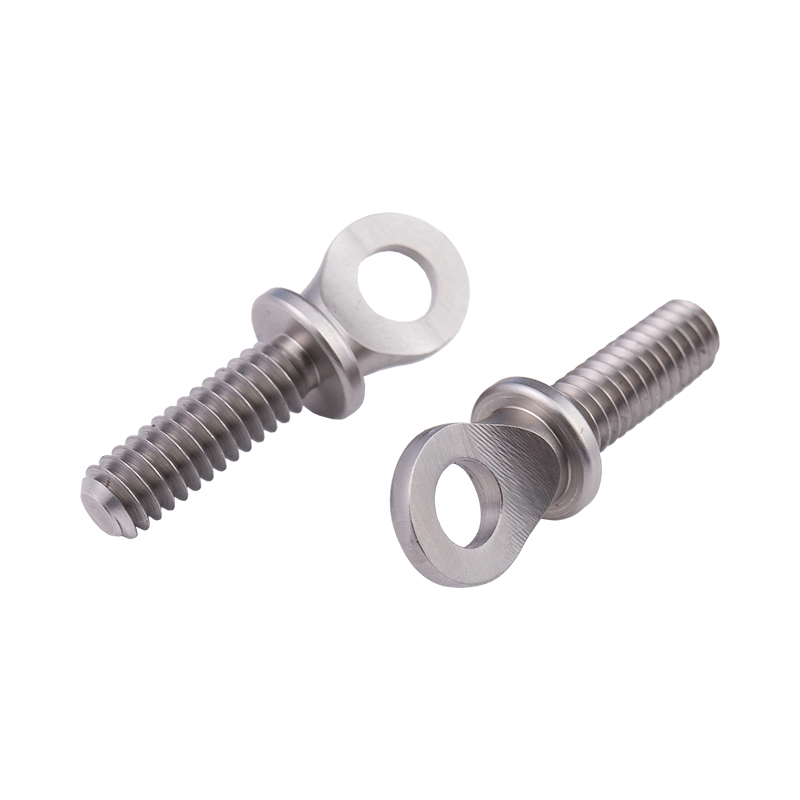
고객 요구 사항에 따라 특정 장비에서 엔지니어링 구조물을 들어 올리고 고정하고 연결하는 데 일반
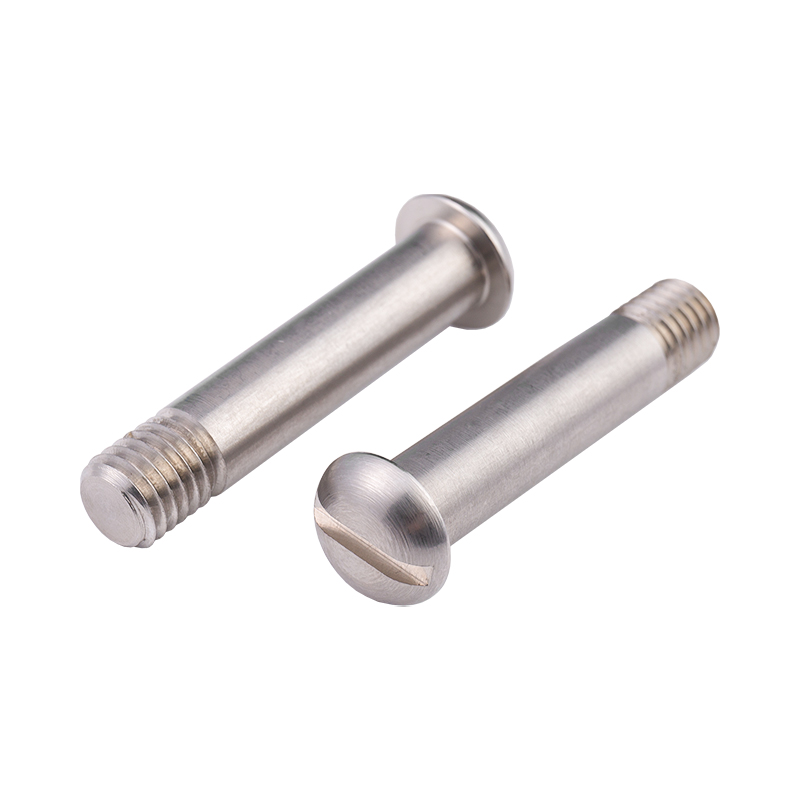
스테인레스 스틸로 만든 볼트로 홈이 있는 반원형 머리와 부분적으로 나사산이 있는 나사 머리가 있
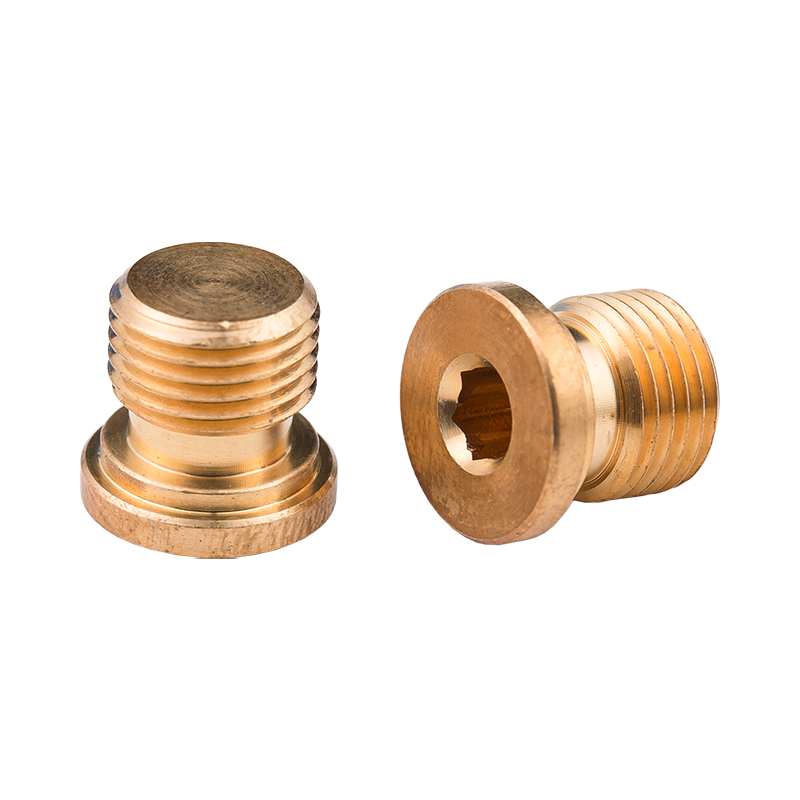
유체 장비의 인터페이스에 사용되는 볼트인 구리를 이러한 부품의 다양한 사양 가공 요구에 따라 회
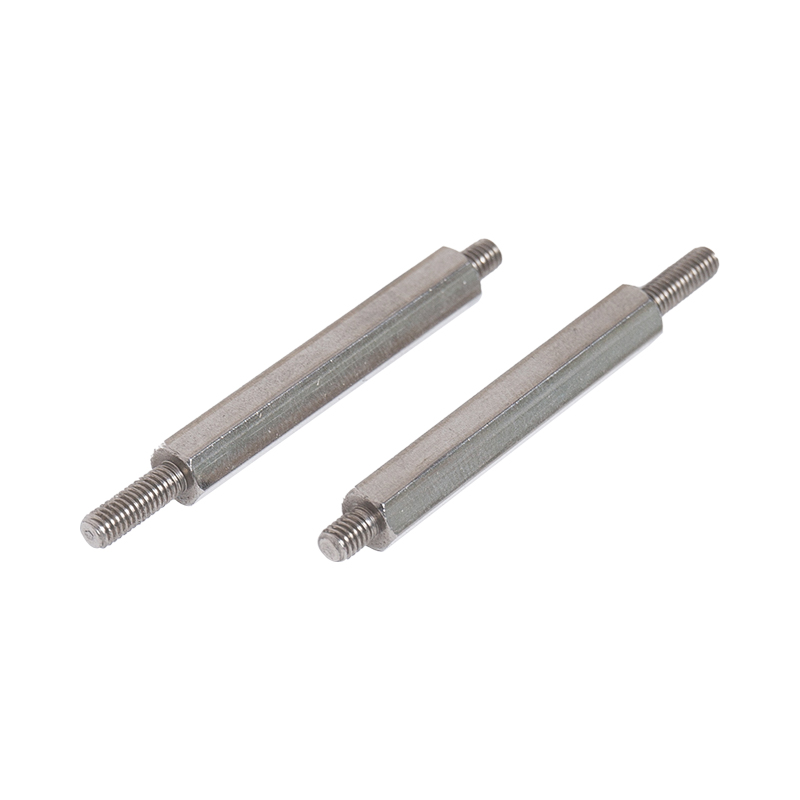
일종의 양단으로 만들어진 탄소강 재료 터닝을 사용하면 두 부분을 연결하는 데 사용되는 패스너의
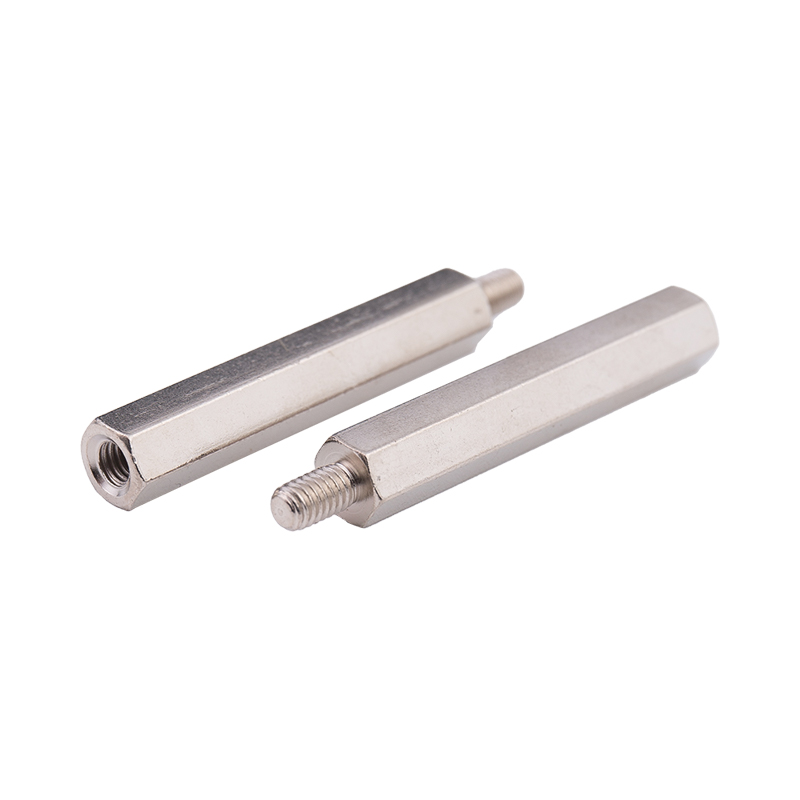
두 부품을 연결하고 일정 거리를 유지하는 데 사용되는 비표준 스터드로 만든 탄소강 재료 터닝을 사
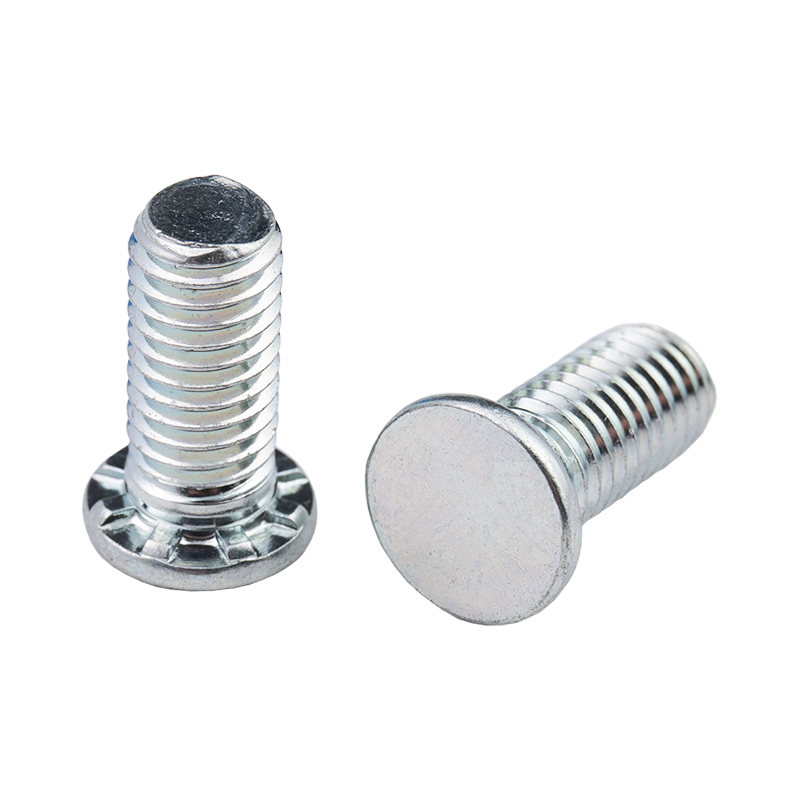
냉간 피어싱 탄소강 소재로 제작된 이 제품은 압력 리벳팅을 통해 두 개 이상의 부품을 함께 고정하는
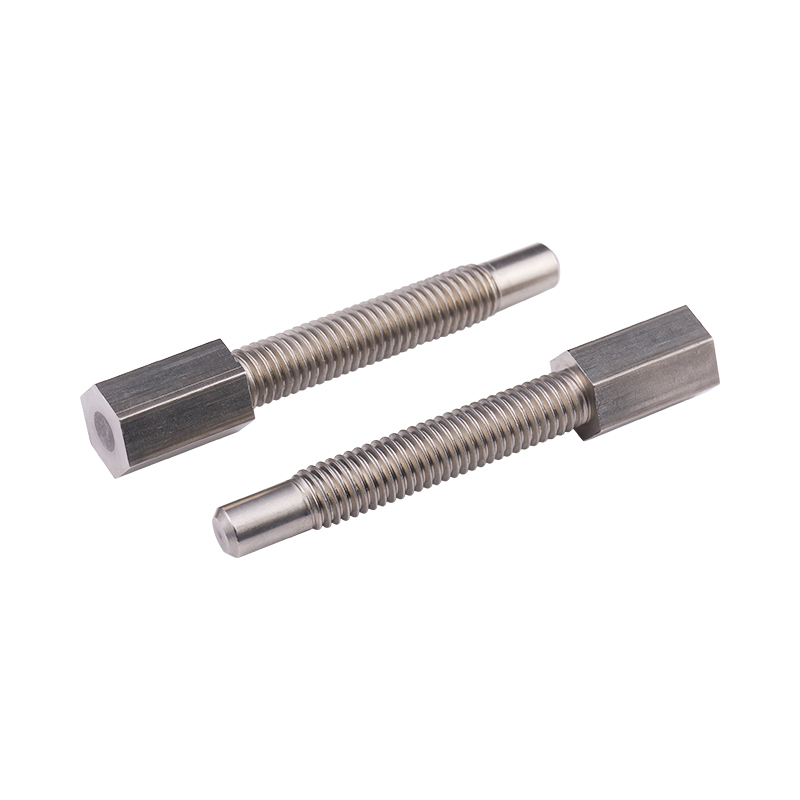
외부 나사산이 있는 육각형 실린더용 헤드인 강철로 만든 탄소강 재료 터닝을 사용하면 다양한 사양
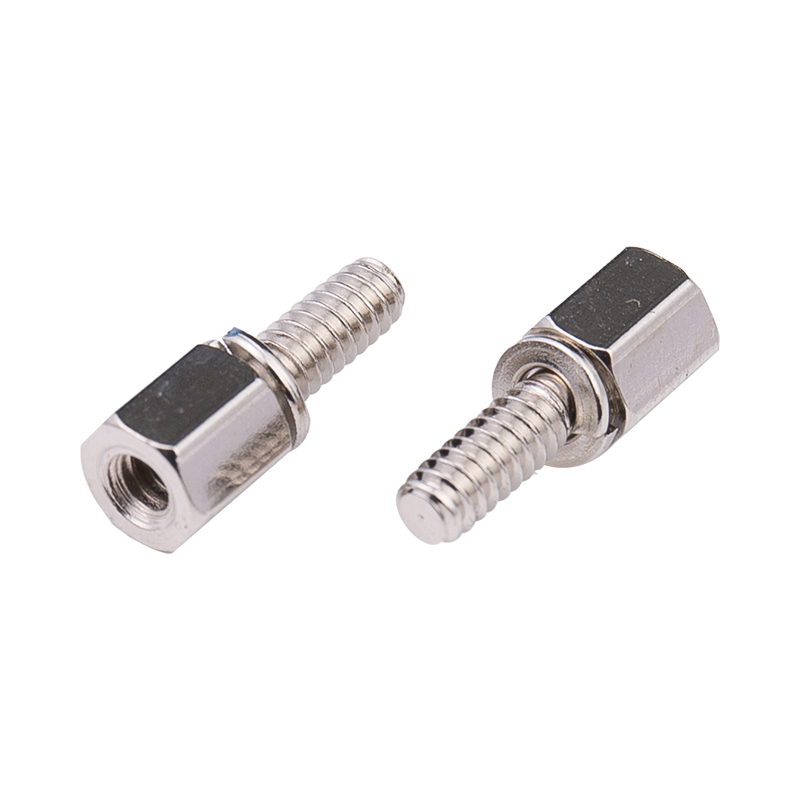
터닝으로 만든 탄소강 재료를 사용하고, 헤드는 암나사가 있는 육각형 몸체이고, 외치 컬럼의 루트에
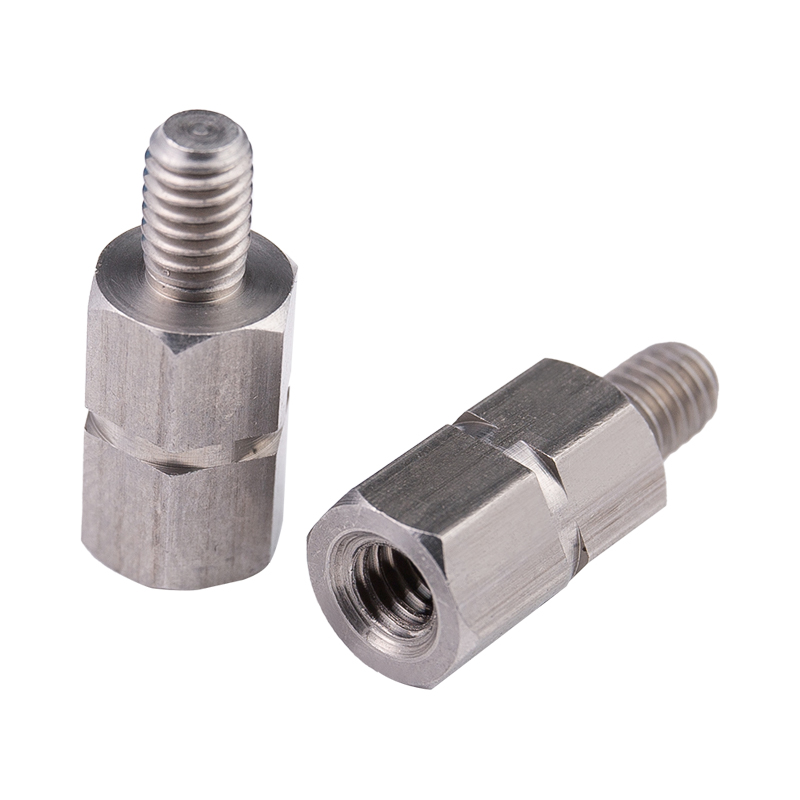
두 부품을 연결하고 일정 거리를 유지하는 데 사용되는 비표준 스터드로 만든 스테인레스 스틸 재료
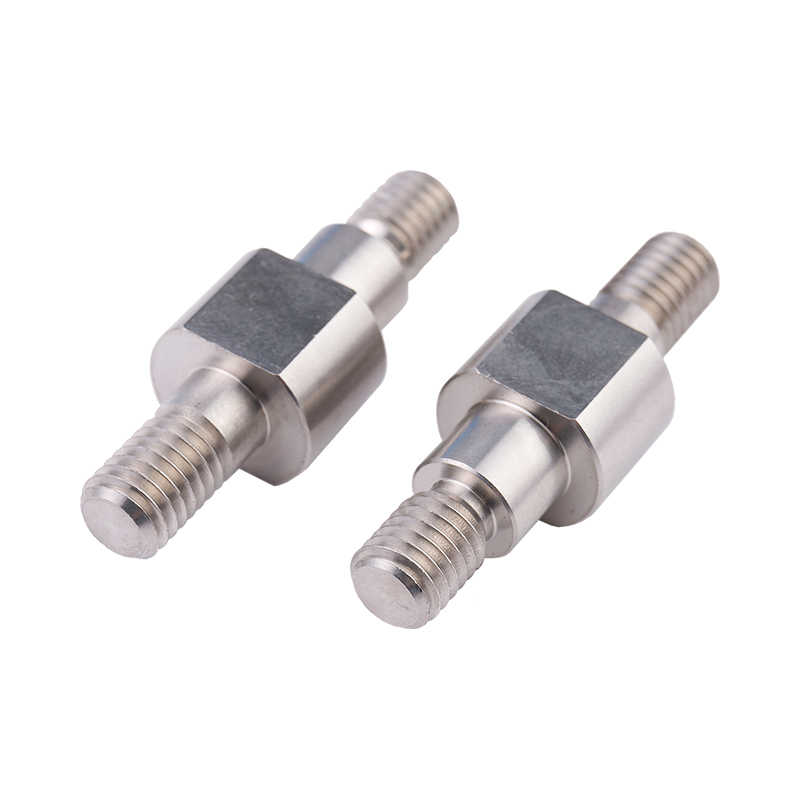
이러한 부품의 다양한 사양 처리 요구에 따라 두 부분, 즉 고정 베어링 너트를 연결하는 데 사용되는
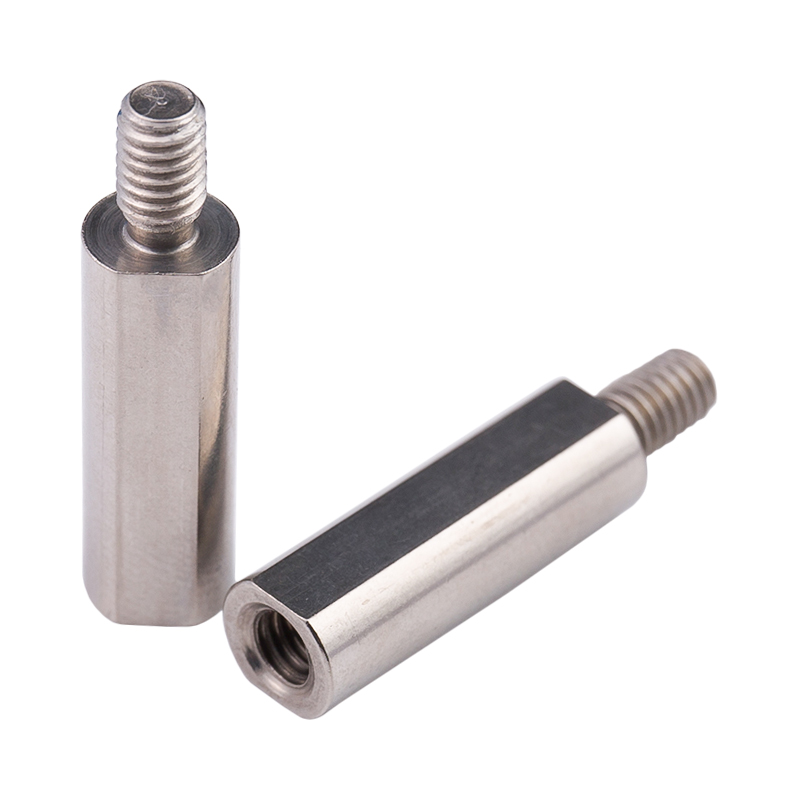
스테인레스 스틸로 제작된 스터드 헤드는 내부 나사산이 있는 허리 원 모양이며 외부 스터드는 더 짧
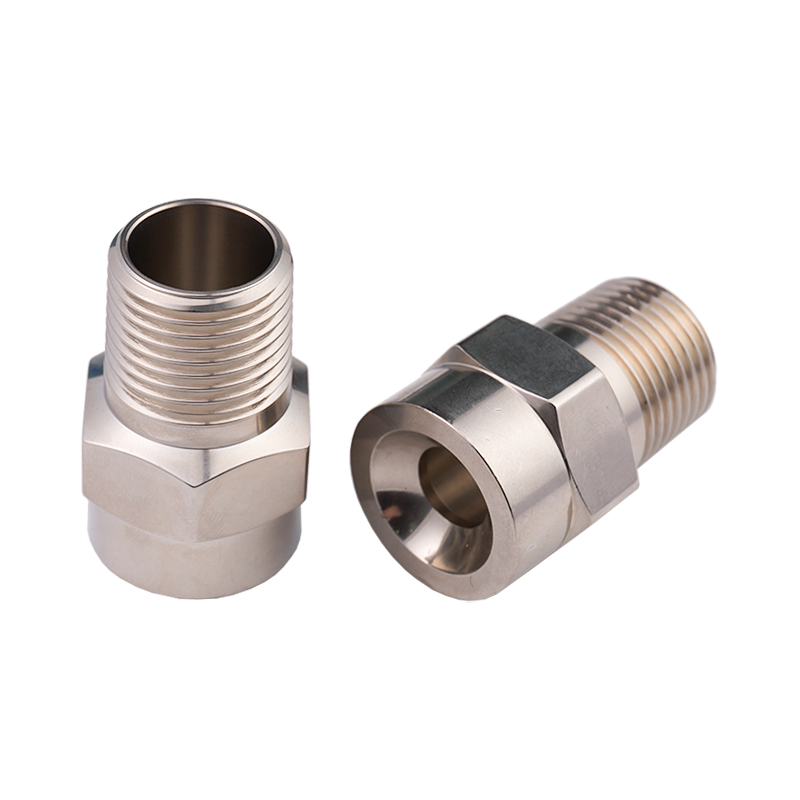
이러한 유형의 부품에 대한 다양한 사양을 처리하기 위한 요구에 따라 유체 오리피스에 조립하기 위
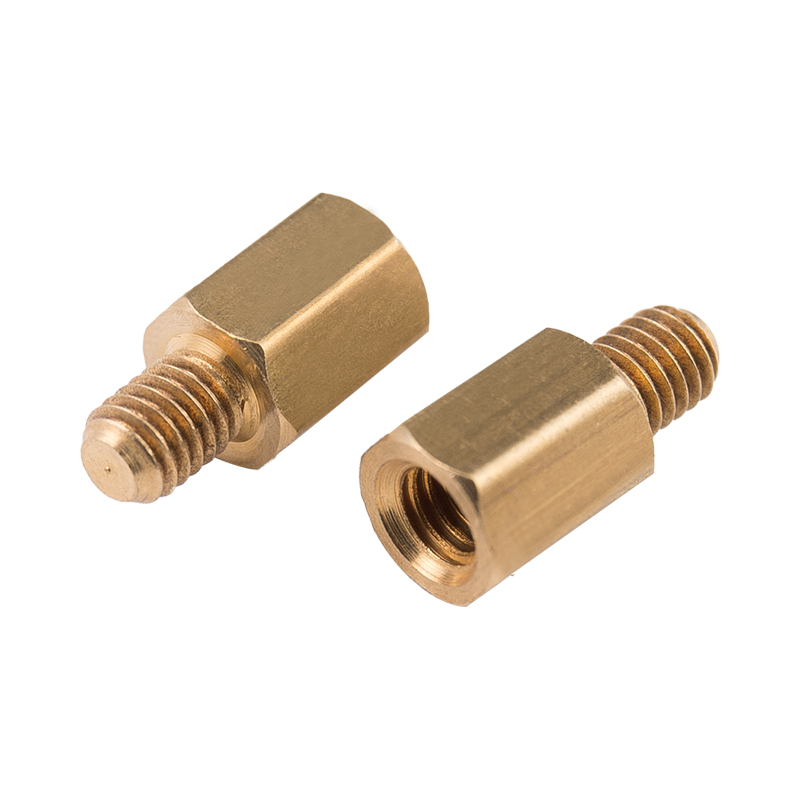
두 부품을 연결하고 일정 거리를 유지하기 위해 회전 구리로 만든 비표준 스터드는 해당 부품의 다양
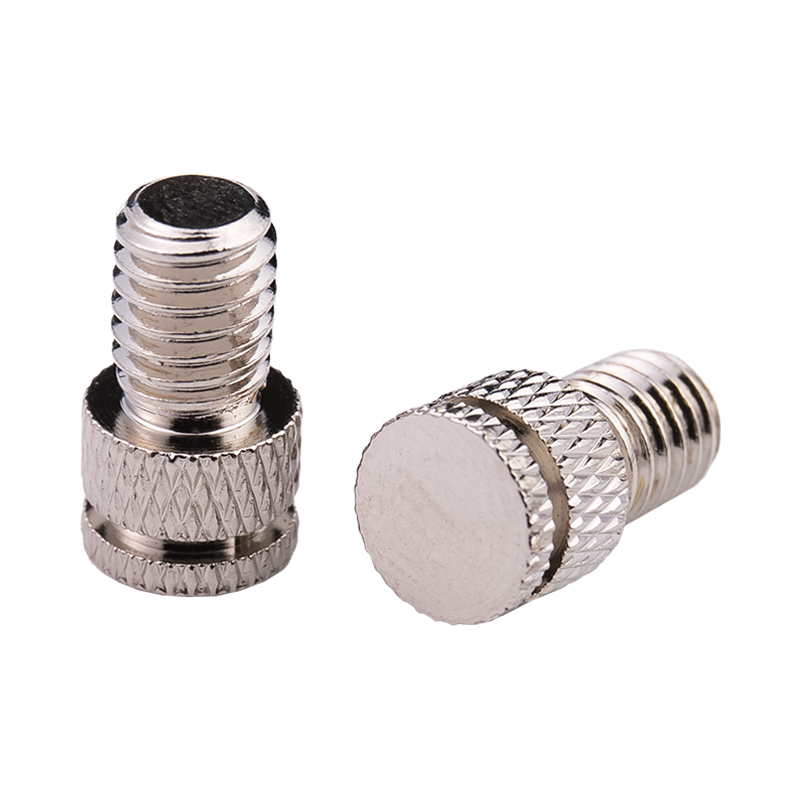
구리재질을 플라스틱으로 사출성형하는데 사용되는 스터드의 일종으로 이러한 부품의 다양한 규격을
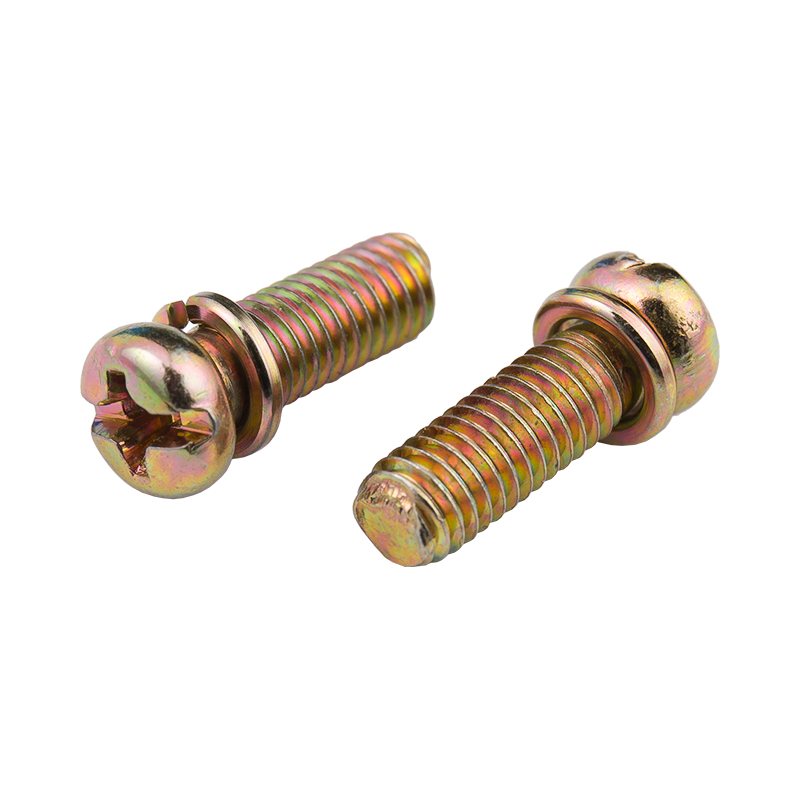
탄소강 소재로 제작되고 두 부품 사이의 고정 맞춤을 위해 특정 시나리오에 적용하기 위해 머리 모양,
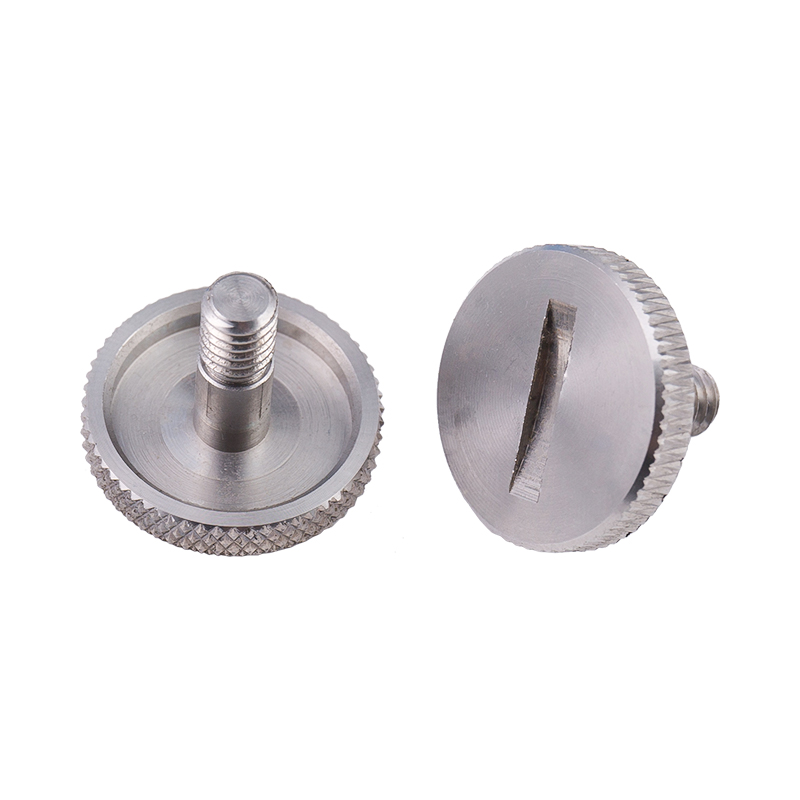
이러한 부품의 다양한 사양 처리 요구에 따라 나사로 부품을 고정하는 데 사용되는 스테인레스 스틸
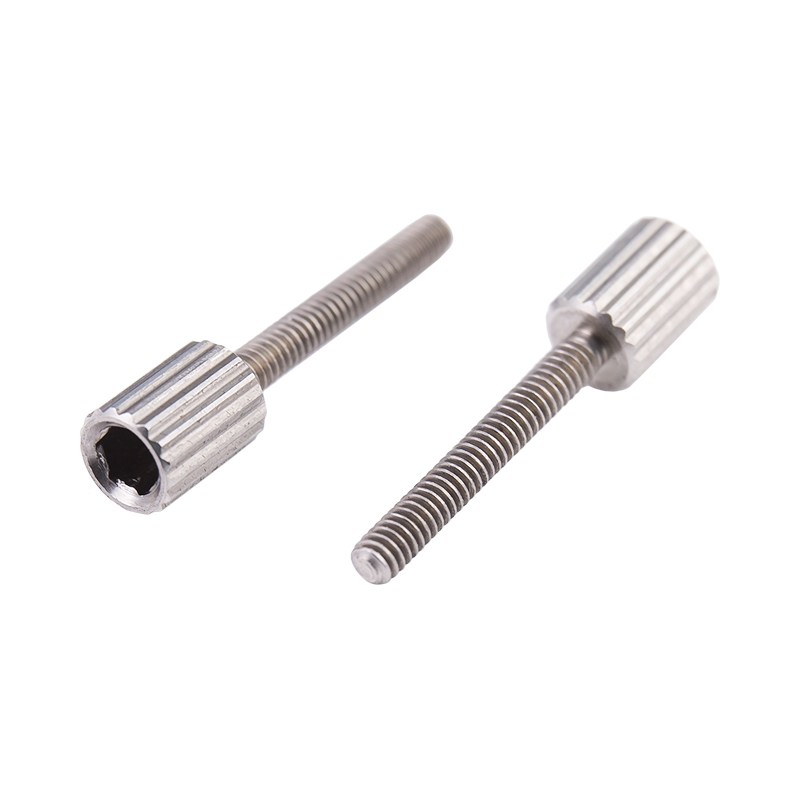
터닝으로 만든 스테인레스 스틸 소재를 사용하여 견고한 직선형 육각형 헤드를 수동으로 조정할 수
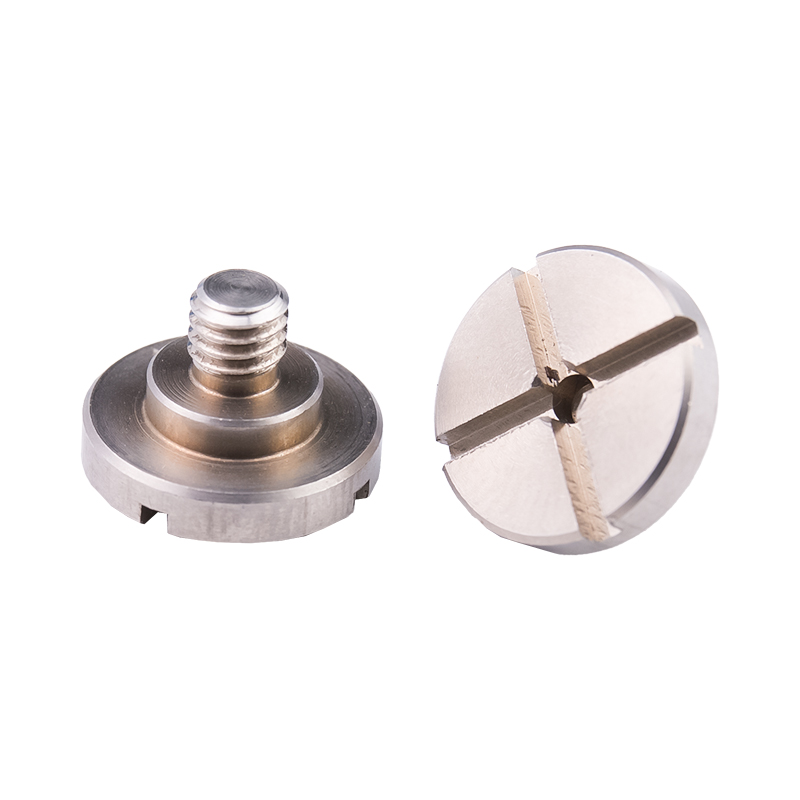
콜드 피어로 만든 스테인레스 스틸 소재 사용, 나사산 형성 셀프 태핑 나사를 사용하여 미리 뚫은 구
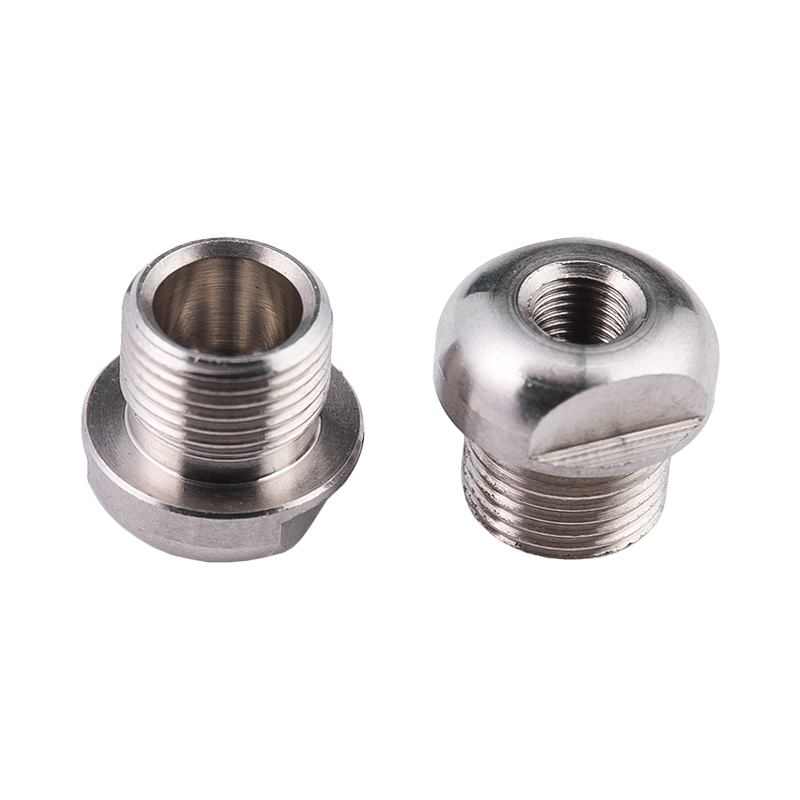
스테인레스 스틸 재질을 사용하여 헤드는 반원형이며 2개의 평면, 내부 및 외부 관통 구멍용 나사, 특

이러한 유형의 부품에 대한 다양한 사양을 처리하기 위한 수요에 따라 일종의 장비 맞춤형 특수 잠금

접시형 구멍이 있는 육각형 머리로 만든 탄소강 재료 선삭을 사용하고 몸체는 너트의 원통입니다. 특

더 많이 만들어진 탄소강 선삭을 사용하면 머리가 둥글고 두 개의 반원형 노치가 있고 너트의 막힌 구

탄소강의 사용은 이러한 부품의 다양한 사양을 처리하기 위한 요구에 따라 육각형 머리 스터드에 구

이러한 부품의 다양한 사양을 가공하기 위한 요구에 따라 너트의 플라스틱 부품에 사출 성형을 위해

너트의 플라스틱 부품에 대한 사출 성형에 사용되는 접착력을 높이기 위해 능직으로 감은 몸체로 만

수직 결이 있는 원통형 머리로 만든 탄소강 재료 터닝을 사용하고 몸체의 몸체는 나사산을 통과하며

육각형 모양으로 만들어진 스테인레스 스틸 재료 터닝을 사용하며 두께는 평균 너트보다 작으며 이러

실린더 조인트에 사용되는 너트의 일종인 스테인레스 스틸을 가공하여 이러한 부품의 다양한 사양을

회전하는 탄소강 재료로 제작된 전체 실린더는 관찰 측면에서 문자 "T"와 유사하며 내부 구멍에는 너

이러한 부품의 다양한 사양을 가공하기 위한 수요에 따라 너트에 특정 장비에 특화된 일종의 탄소강

유체 장비의 인터페이스에 사용되는 너트의 일종인 스테인레스 스틸을 사용하여 해당 부품의 다양한

한쪽 끝에 6개의 모서리가 있는 실린더와 홈이 있는 실린더의 다른 쪽 끝에 나사산 패스너에 구멍이

이러한 부품의 다양한 사양 처리 요구에 따라 조인트를 통해 나사 파이프의 크기를 변환하는 데 사용

이러한 부품의 다양한 사양을 처리하기 위한 요구에 따라 전체 육각 몸체로 만들어진 탄소강 재료 터

이러한 유형의 부품에 대한 다양한 사양을 처리할 필요에 따라 일종의 널링 너트의 회전축 조정을 통

원통형 모양으로 만들어진 구리 소재 터닝을 사용하면 너트의 플라스틱 부품에 사출 성형하는 데 사

직선형 외부 링과 접시형 구멍 및 나사산이 있는 얇은 너트인 구리로 제작되었습니다. 특정 장비에 특

이러한 종류의 부품에 대한 다양한 사양을 처리하기 위한 수요에 따라 일종의 너트를 고정하는 데 사

회전 알루미늄은 플라스틱 부품에 사출 성형하는 데 사용되어 부품의 무게를 늘리지 않고도 체결 강

이러한 부품의 다양한 사양 처리 요구에 따라 너트를 전달하기 위한 내부 및 외부 나사산에 사용되는

한편으로는 장비 구성 요소의 내부 구조를 밀봉하는 데 사용되는 볼트로 만든 스테인레스 스틸 소재

특수 부품과 함께 사용되는 일종의 장비로 만들어진 스테인레스 스틸 재료 터닝을 사용하여 기계 및

이러한 유형의 부품에 대한 다양한 사양을 처리하기 위한 요구에 따라 부품 사이의 간격을 조정하거
비표준 패스너 가공에는 고객이 제공한 기술 요구 사항을 기반으로 선삭, 압연, 냉간 압조 등의 가공 장비와 기술을 활용하여 고유한 특성을 지닌 개별화된 부품을 생산하는 작업이 포함됩니다. 이러한 부품은 전적으로 개별 사양에 따라 설계되었으며 부품 간의 표준화된 호환성을 달성할 수 없습니다.
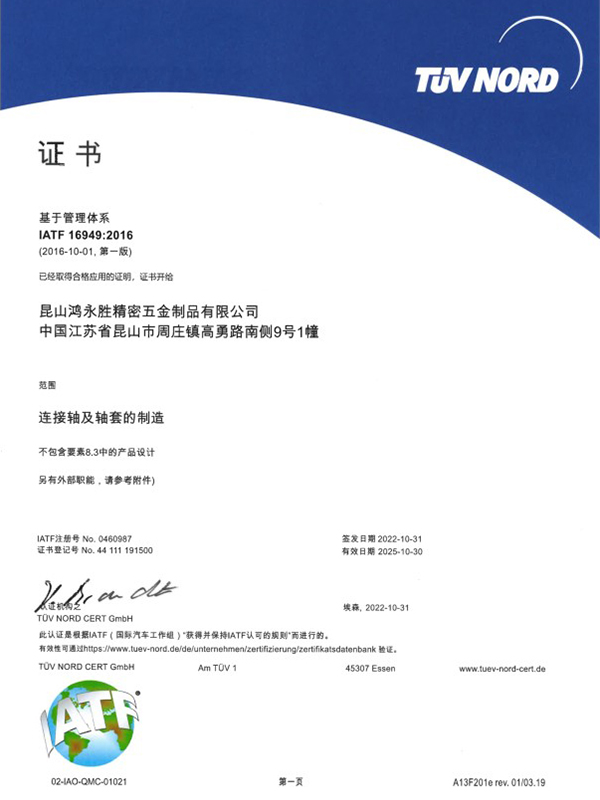
Kunshan Hong Yong Sheng Precision Hardware 제품 Co.,Ltd는 PEM 표준 일반 패스너 회사이자 중국 수출업체로서 중요한 역할을 합니다. 우리는 주로 OEM/ODM 표준 및 비표준 패스너와 맞춤형 구성 요소를 생산합니다.
페이싱은 선반 기계에서 수행되는 가장 일반적인 작업 중 하나이지만 마땅한 관심을 받는 경우는 거의 없습니다. 간단히 말해서 페이싱은 회전하는 공작물의 끝에서 재료를 제거하여 공작물 축과 직각인 평평한 표면을 생성합니다. 이는 대부분의 회전 부품 생산의 첫 번째 단계이자 수많은 정밀 부품에 대한 최종 손질입니다. Kunshan Hong Yong S...
더 읽어보기스테인레스 스틸 슬리브 란 무엇이며 주문 제작되는 이유 A 스테인레스 스틸 슬리브 관형 몸체와 한쪽 끝의 플랜지, 숄더 또는 나사산 기능을 결합한 정밀 가공 원통형 피팅입니다. 길이에 맞게 절단된 단순한 파이프와는 달리 계단식 스테인리스 스틸 슬리브는 솔리드 또는 관형 바 스톡에서 변환되어 외부 직경, 내부 보어 및 전환 숄더가 모두...
더 읽어보기정확한 구멍을 뚫는 것은 정밀 조립에서 가장 기본적인 단계 중 하나입니다. 간단한 나사를 설치하든, 나사산 구멍을 준비하든, 리벳 너트를 장착하든 드릴 비트의 직경에 따라 패스너의 성능이 결정됩니다. 신뢰할 수 있는 mm 단위의 드릴 크기 차트는 추측을 없애고 엔지니어, 기계 기술자 및 유지 관리 팀이 일관된 결과를 제공하는 데 도움이 됩니다. ...
더 읽어보기특수 산업 요구 사항을 위한 비표준 맞춤형 패스너 표준 나사 및 패스너는 다양한 일반 조립 응용 분야에 적합하지만 현대 산업 장비에는 기성 하드웨어로는 달성할 수 없는 치수, 모양, 구멍, 스레드 및 표면 특성을 갖춘 구성 요소가 필요한 경우가 많습니다. 비표준 맞춤형 패스너는 제조업체가 특정 엔지니어링 도면, 샘플 또는 적용 요구 사항에 따라 ...
더 읽어보기Imagine you are sourcing a precision shaft that carries a bearing on one end and slides through a hydraulic seal along its length. The drawing shows a circularity tolerance of 0.01 mm on the bea...
더 읽어보기스틸 슬리브 란 무엇이며 어디에 사용됩니까? A 강철 소매 샤프트를 보호하고, 마찰을 줄이고, 내마모성 베어링 표면을 제공하거나, 두 결합 부품 사이의 스페이서 역할을 하는 데 사용되는 속이 빈 원통형 구성 요소입니다. 강철 슬리브는 기어박스, 유압 실린더, 전기 모터, 펌프 및 회전 또는 슬라이딩 샤프트에 내구성이 있고 정밀한 크기...
더 읽어보기가공할 원통형 부품이 있을 때 일반적으로 CNC 터닝 선반이 가장 먼저 떠오르는 공작 기계입니다. 이는 간단한 문제를 해결합니다. 절단 도구가 재료를 제거하는 동안 공작물을 회전시켜 정확한 둥근 모양을 만듭니다. 실제 조달 위험은 기계 자체가 아니라 부품 도면, 툴링 및 달성 가능한 공차 간의 관계를 얼마나 정확하게 이해하는지입니다. 좋은 CNC...
더 읽어보기맞춤 핀이란 무엇이며 정밀도가 중요한 이유 A 맞춤핀 매우 엄격한 공차로 두 부품을 정렬, 위치 지정 또는 결합하는 데 사용되는 작은 원통형 금속 부품입니다. 나사나 볼트와 달리 맞춤핀은 부품을 제자리에 고정하기 위해 나사산에 의존하지 않습니다. 대신 정확한 직경과 구멍의 맞춤에 따라 달라집니다. 몇 미크론의 편차라도 기계 어셈블리의...
더 읽어보기알루미늄 액추에이터 하우징에 있는 12mm 깊이의 단일 M5 스레드는 GO/NO-GO 게이지를 통과하거나 전체 배치를 공급업체에 다시 보냅니다. 그 결과는 검사를 시작하기 전에 실을 어떻게 자르느냐에 따라 결정됩니다. CNC 스레딩에는 선반의 단일 지점 선삭, 태핑, 머시닝 센터의 스레드 밀링, 롤링을 통한 칩리스 성형 등 나선형 스레드를 생성하...
더 읽어보기원통형 블랭크가 톱에서 나올 때 그 끝은 평평하지도 정사각형도 아닙니다. 선반에서의 페이싱은 이를 수정하는 작업입니다. 단일 포인트 도구가 끝을 직각으로 만들고 평평한 참조 표면을 만들고 부품을 제어된 길이로 가져옵니다. 좋은 얼굴이 없으면 이후의 모든 작업에는 신뢰할 수 있는 데이터가 없습니다. 좋은 단면을 사용하면 선삭, 드릴링, 보링 및 나...
더 읽어보기비표준 패스너의 설계 매개변수는 무엇입니까?
비표준 패스너의 설계 매개변수는 특정 응용 분야의 요구 사항을 충족하도록 설계된 맞춤형 제품이기 때문에 중요합니다. 비표준 패스너를 설계할 때 고려해야 할 몇 가지 주요 매개변수는 다음과 같습니다.
재질: 비표준 패스너의 재질 선택은 적용 환경 및 성능 요구 사항에 따라 결정되며 탄소강, 스테인레스 스틸, 합금강, 알루미늄, 플라스틱 등이 포함될 수 있습니다.
치수 및 사양: 패스너 직경, 길이, 스레드 사양 등을 포함합니다. 이러한 치수는 특정 설치 공간 및 하중 요구 사항에 맞게 정확해야 합니다.
헤드 모양: 헤드 모양은 패스너와 공구 사이의 맞춤과 토크 전달 효율에 영향을 미치며 여기에는 육각형 헤드, 둥근 헤드, 팬 헤드, 접시형 헤드 등이 포함될 수 있습니다.
나사산 유형: 나사산 설계에는 외부 나사산과 내부 나사산은 물론 나사산의 피치 크기도 포함되며, 이는 패스너의 조임 용량과 하중 지지력을 결정합니다.
표면 처리: 아연도금, 니켈 도금, 코팅 등과 같은 표면 처리 기술은 패스너의 내식성과 내마모성을 향상시키거나 특정 색상과 외관을 제공할 수 있습니다.
기계적 성능 등급: 패스너의 내하력 및 작업 조건에 따라 인장 강도, 항복 강도 등과 같은 기계적 성능 등급을 결정합니다.
정확도 요구 사항: 치수 공차 및 기하학적 공차를 포함한 비표준 패스너의 제조 정확도는 조립의 정확성과 신뢰성을 보장하는 데 중요합니다.
작동 온도 범위: 비표준 패스너 재료 선택 및 열처리 공정에 영향을 미치는 특정 온도 범위 내에서 작동해야 할 수도 있습니다.
하중 및 응력: 패스너가 견뎌야 하는 최대 하중 및 응력. 이는 패스너의 설계 강도와 안전 계수를 결정합니다.
환경 요인: 화학적 매체, 습도, 자외선 등을 포함한 이러한 요인은 패스너의 내구성과 수명에 영향을 미칠 수 있습니다.
조립 요구 사항: 조립 도구 유형, 조립 토크, 사전 조임 필요 여부 등이 포함됩니다.
안전 및 규제 요구 사항: 특정 산업에는 비표준 패스너를 설계할 때 따라야 하는 특정 안전 표준이나 규제 요구 사항이 있을 수 있습니다.
비용 효율성: 기술적 요구 사항을 충족하는 동시에 시장에서 제품의 경쟁력을 보장하려면 비용 효율성도 고려해야 합니다.
비표준 패스너를 설계할 때 고객은 일반적으로 제조업체가 고객 요구 사항을 정확하게 충족할 수 있도록 자세한 기술 요구 사항 및 사용 환경 정보를 제공하거나 도면 및 샘플을 제공해야 합니다.
비표준 패스너의 실패 분석을 처리하는 방법은 무엇입니까?
고장 분석 비표준 패스너 패스너 고장의 원인을 파악하고 그에 따른 예방 조치를 제안하기 위해 고안된 체계적인 프로세스입니다. 다음은 비표준 패스너의 실패 분석을 처리하기 위한 일반적인 단계입니다.
정보 수집: 먼저 체결장치 종류, 재질, 크기, 사용 환경, 적재 이력, 유지보수 기록 등 체결장치 고장과 관련된 모든 정보를 수집해야 합니다.
육안 검사: 고장난 패스너를 육안 검사하고 균열, 파손, 부식, 마모 등과 같은 눈에 보이는 모든 결함을 기록합니다.
파손 분석: 파손 모드를 결정하기 위해 패스너 파손 표면의 거시적 및 미시적 분석. 예를 들면 피로파괴, 취성파괴, 과부하파괴 등이 있다.
고장원인분석 : 체결부품의 설계, 재질선정, 제조공정, 조립방법, 사용조건 등을 분석하여 고장을 유발할 수 있는 요인을 파악합니다.
응력 분석: 예압, 작동 하중, 교번 응력 등을 포함하여 사용 중에 패스너가 경험하는 응력을 평가하고 이러한 응력이 고장 모드와 어떻게 관련되는지 평가합니다.
실험실 테스트: 패스너의 재료 및 제조 품질을 평가하려면 화학 분석, 금속 조직 분석, 경도 테스트, 기계적 특성 테스트 등이 필요할 수 있습니다.
종합 분석: 수집된 모든 데이터와 테스트 결과를 고려하여 주요 실패 원인을 파악합니다. 여기에는 부적절한 설계, 재료 결함, 처리 오류, 부적절한 조립, 과부하 사용 또는 환경 요인이 포함될 수 있습니다.
개선방안 제안 : 고장분석 결과를 바탕으로 향후 고장을 예방하기 위한 설계, 재료선택, 가공기술, 조립방법, 사용 및 유지관리 개선방안을 제안합니다.
추적 및 검증: 개선 조치가 구현된 후에는 그 효과를 추적해야 하며, 실패 원인이 제거되었는지 확인하기 위해 추가 테스트 및 검증이 수행될 수 있습니다.
기록 및 보고 : 전체 고장분석 과정과 결과를 상세하게 기록하고 보고서를 작성한다. 이는 품질 관리, 위험 관리 및 향후 참조를 위해 매우 중요합니다.
고장 분석을 수행하려면 관련 전문 지식과 기술이 필요하며 때로는 전문적인 테스트 장비와 실험실 지원이 필요합니다. 경우에 따라 보다 객관적이고 전문적인 분석 결과를 제공하기 위해 제3자 테스트 기관의 개입이 필요할 수 있습니다.
Kunshan Hong Yong Sheng 정밀 하드웨어 제품 유한 회사 All Rights Reserved.