평탄도와 직진도는 거의 모든 GD&T 월 차트에서 나란히 위치하며 둘 다 양식군에 속하며 둘 다 데이텀이 필요하지 않습니다. 이것이 바로 도면에서 서로 교체되는 이유입니다. 우리 가게에서는 일반적으로 인쇄물이 부착된 상태에서 질문이 도착합니다. 직선만 있으면 되는 면에 평탄도가 호출되었거나 개스킷에 대해 밀봉해야 하는 표면에 직선도가 호출되었습니다.
다음은 교과서 정의가 아닌 부품이 실제로 가공되고 측정되는 벤치 측면에서 작성된 비교의 작업 버전입니다.
짧은 대답: 하나의 선 또는 하나의 표면
직진성은 표면의 선 요소 또는 원통의 파생된 중앙 축 중 하나의 선이 이동할 수 있는 거리를 제한합니다. 편평함은 전체 표면이 동시에 모든 방향으로 이동할 수 있는 거리를 제한합니다.
머릿속에서 관계를 유지하는 유용한 방법은 다음과 같습니다. 평면도는 전체 표면에 적용되는 직선성입니다. 얼굴이 정말로 평면이라면 그 위에 그릴 수 있는 모든 선은 직선이므로 평면은 직선을 의미합니다. 그 반대는 성립하지 않습니다. 뒤틀린 판은 확인하는 모든 개별 선을 따라 직선일 수 있지만 선은 각각 직선이지만 동일 평면에 있지 않기 때문에 여전히 평탄성에 실패합니다. 평탄함은 더 엄격한 제어이며 둘은 서로 바꿔 사용할 수 없습니다.
직진도가 실제로 제어하는 것
직선성은 두 가지 형태로 나타나며 부품이 기계에 도달하면 상당히 다르게 작동합니다.
표면 진직도
공차 영역은 거리 t만큼 떨어진 두 개의 평행선입니다. 콜아웃이 적용되는 방향에 있는 표면의 모든 선 요소는 그 사이에 있어야 합니다. 간과되는 세부 사항은 표면 직진도가 방향성이라는 것입니다. 가공된 판은 길이에 따라 직진도 검사를 통과하고 너비에 걸쳐 여전히 휘어질 수 있습니다. 콜아웃이 그런 식으로 보이지 않기 때문입니다. 얼굴 전체를 컨트롤해야 한다면 그것은 곧음이 아니라 평면성이다.
축 진직도
크기 피쳐에 적용되는 직진도는 샤프트, 핀, 스터드 또는 구멍의 파생 중앙선을 제어합니다. 영역은 직경 t의 원통형이 되며, 축은 한쪽 끝에서 다른 쪽 끝까지 내부에 있어야 합니다. 이것은 배치에 숨어 있는 구부러진 핀을 잡는 콜아웃이며, 간단한 go/no-go 고정 장치가 느린 검사 루틴을 대체할 수 있게 하는 콜아웃입니다.
축 직진도는 크기 치수가 있는 피쳐에 연결되므로 최대 재료 상태 수정자를 가질 수 있습니다. 해당 수정자는 실제 크기가 MMC에서 벗어날 때 보너스 공차를 제공합니다. 이것이 바로 사이클 시간이 중요한 대용량 샤프트 및 패스너에 콜아웃이 자주 나타나는 이유입니다.
 나사산 끝이 있는 맞춤형 육각형 계단형 샤프트 나사형 끝단과 6면 중간 섹션이 있는 맞춤형 스테인레스 스틸 육각 계단식 샤프트는 고정 및 하중 지지 용도로 요청된 사양에 맞게 가공되었습니다. 제품보기 →
평탄도가 실제로 제어하는 것
평탄도는 공차 값으로 분리된 두 개의 평행한 평면을 정의하며 표시된 표면의 모든 점이 두 평면 사이에 있어야 합니다. 제어 장치에는 데이텀, 방향, 위치가 없습니다. 영역은 부동하며 자유롭게 기울어집니다. 면은 짝을 이루는 표면에 대해 3도 각도로 앉아 있을 때 완벽하게 평평할 수 있으며, 평면도 설명선은 이에 대해 아무 말도 하지 않습니다.
그 부동 영역은 우리가 보는 혼란의 대부분을 설명합니다. 씰링 면의 평탄도 설명선은 해당 면이 좋은 평면임을 보장합니다. 또한 장착 플랜지와 평행하게 배치되어야 하는 경우 인쇄물은 데이텀과의 평행성 또는 형태와 방향을 함께 캡처하는 프로파일 제어가 필요합니다.
평탄함이 제 역할을 하는 곳: 개스킷 시트, 플랜지 면, 와셔 베어링 표면, 밸브 본체 베이스, 진공 척 및 게이지 접점 등 접점이 균일해야 하거나 씰이 고정되어야 하는 모든 곳입니다.
 맞춤형 스테인레스 스틸 공기 흐름 제어 밸브 본체 공기 흐름 제어 장치의 내부 챔버 구성 요소를 위한 맞춤형 스테인레스 스틸 밸브 본체로, 적용 요구 사항에 따라 사양 및 표면 처리가 설정됩니다. 제품보기 →
편평함과 직진도 비교
두 형태 컨트롤 모두 기준점 없이 검증되지만, 전체 표면을 한번에 보면 평면성만 보입니다. | 비교 포인트 | 직진도 | 평탄도 |
| GD&T 기호 | 단일 수평선 | 평행사변형 |
| 무엇을 제한하는가 | 하나의 선 요소 또는 원통의 파생된 중앙 축 | 전체 표면, 모든 방향 |
| 공차 영역 | 두 개의 평행선 또는 축 주위의 원통 | 두 개의 평행 평면 |
| 데이텀 참조 | 필요 없음 | 필요 없음 |
| MMC 수정자 | 크기에 따른 형상의 축 직진도 허용 | 해당 없음 |
| 일반검사 | 직선자와 필러, 플레이트의 다이얼 표시기, CMM 라인 스캔, 기능 게이지 | 정반 및 높이 게이지, CMM 포인트 그리드, 광학 평면 |
| 일반적인 부품 | 샤프트, 핀, 스터드, 가이드 레일, 와이어, 돌출부 | 씰링 면, 플랜지, 와셔, 플레이트, 블록 |
| 실패는 어떤 모습인가 | 선이나 축이 휘어집니다. | 표면이 뒤틀려 있거나 휘거나 접시가 있는 경우 |
실제 그림에서 둘이 헷갈리는 곳
병렬 처리 작업을 수행하는 평탄성 콜아웃
설계자는 커버 플레이트가 고르게 안착되기를 원하고 평탄도를 0.05라고 쓴 다음 왜 플레이트가 하우징에서 여전히 흔들리는지 궁금해합니다. 평탄도 검사를 통과했습니다. 좌석이 기울어져 있었습니다. 수정 사항은 일반적으로 두 컨트롤이 서로 싸우는 대신 공차 예산을 합리적으로 분할하도록 약간 느슨한 편평성을 사용하는 데이텀 및 병렬성 설명선입니다.
한 방향으로만 진직도 검사
우리는 실제 활이 너비를 가로질러 있을 때 길이를 따라 직선자를 배치하여 서명된 부품을 보았습니다. 도면에 표면 직진성이 있는 경우 선 요소가 어느 방향으로 이어지는지 서면으로 동의하거나 기능에 전체 면이 필요한 경우 평면도로 업그레이드하십시오.
축 진직도 mistaken for roundness
샤프트는 모든 단면에서 완벽하게 둥글고 하루 종일 직경을 유지하면서도 여전히 바나나처럼 구부러질 수 있습니다. 크기와 원형 정도는 축에 대해 아무 의미도 없습니다. 축 직진도나 런아웃 또는 위치 제어만이 해당 조건을 포착합니다.
생산 시 이러한 공차가 유지되는 방식
형태 공차는 검사관이 부품을 만지기 훨씬 전에 결정됩니다. 그들은 프로세스 경로, 설비 및 작업 순서에 따라 생활합니다.
- 평탄도를 위해 페이스 밀링은 얇은 부품을 단단하게 고정할 때 특징적인 접시형 또는 볼록한 면을 남깁니다. 표면 연삭 및 래핑이 더 필요합니다. 얇은 소재에는 응력 완화와 가벼운 마무리 절단이 필요합니다.
- 직진성은 터닝이나 센터리스 연삭이 축을 잘 잡아주지만 나중에 열처리나 도금을 하면 축이 휘어질 수 있기 때문에 교정은 구제작업의 마지막이 아닌 루트에 속한다.
- 검사를 위해 CMM 포인트 그리드와 광학 플랫은 물결 모양 표면에서 합법적으로 일치하지 않을 수 있으므로 첫 번째 배치 이후보다 먼저 방법을 결정하는 것이 훨씬 저렴합니다.
스탬핑된 부품은 다시 다르게 작동합니다. 스트립에서 블랭킹된 와셔는 코일의 잔류 응력을 전달하므로 베어링 표면을 단순히 펀칭하기보다는 코이닝하거나 평평하게 연마해야 합니다. 그러한 종류의 드리프트를 통제하는 것은 동일한 원칙입니다. 매 실행마다 예측 가능한 치수 정확도를 유지하는 방법 .
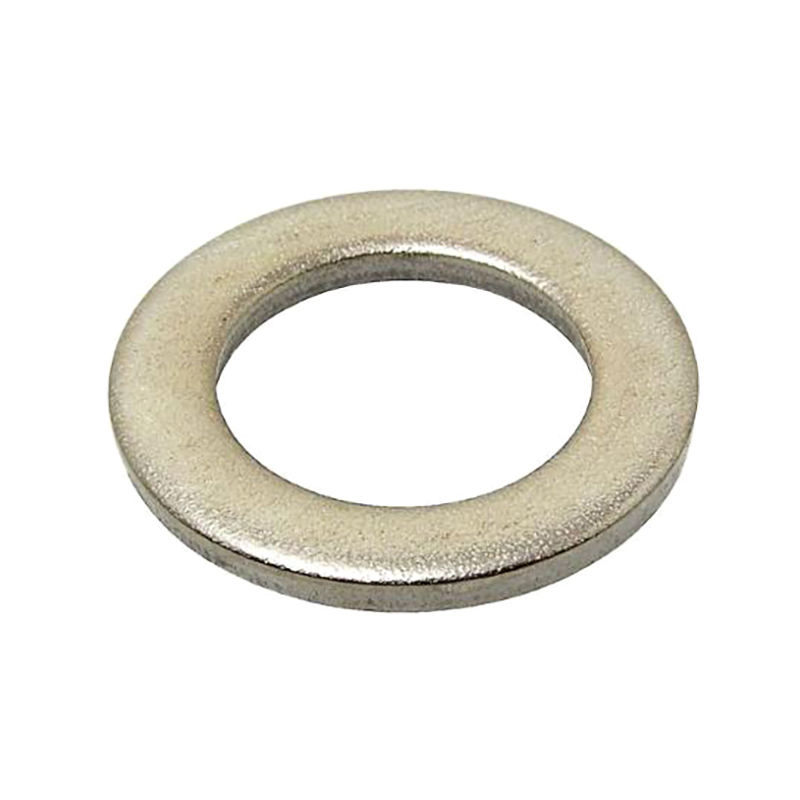 DIN 125 2.7 아연 마감 처리된 강철 평와셔 아연 마감 처리된 강철 소재의 DIN 125 2.7 평와셔로, 맞춤형 비표준 및 B2B 주문도 지원하는 제조업체에서 제공합니다. 제품보기 →
형식 허용 오차를 인용하기 전에 우리가 묻는 것
- 기능이 밀봉되거나, 위치를 찾거나, 단순히 평평해 보여야 합니까? 대답에 따라 인쇄물에 어떤 컨트롤이 속하는지 결정됩니다.
- 요구사항은 단방향인가요 아니면 전체 표면인가요? 함수에 선만 필요한 경우 직선성이 더 저렴합니다.
- 어셈블리는 실제로 어떤 데이텀 구조를 사용합니까? 형태만으로는 부품이 볼트로 고정된 후 어떻게 작동하는지 설명하는 경우가 거의 없습니다.
- 게이지, CMM 또는 정반 중 기능을 어떻게 검증합니까? 검사방법과 공차값을 함께 선택해야 합니다.
- 그 과정은 현실적으로 무엇에 도달할 수 있는가? 약 0.02mm는 단단한 부품을 밀링하는 데 일반적이고 0.005mm는 일반적으로 연삭 또는 래핑을 원합니다.
기하구조가 발표된 표준에 포함되지 않는 경우, 우리는 이를 다음과 같이 인용합니다. 비표준 패스너 또는 기계 가공 부품 금속을 절단하기 전에 제어 및 측정 방법을 모두 확인하십시오.
일단 차이가 분명해지면 어느 제어도 어렵지 않습니다. 직진성은 선을 감시하고, 평면성은 표면을 감시하며, 평면성은 단순히 더 어려운 약속입니다. 도면에 내용이 뒤섞여 있어도 일반적으로 부품이 만들어지지만 잘못된 질문에 대해 검사를 받게 되는데, 바로 여기서 스크랩, 인수 및 배송 지연이 발생합니다. 결합 부품과 함께 인쇄물을 보내주시면 조립에 필요한 사항을 실제로 설명하는 설명선을 알려드리겠습니다.